Rozmerová presnosť a funkčné uloženie pri FDM tlači
V prvej úlohe predmetu ZPC sme sa zaoberali presnosťou 3D tlače. Na jednoduchom telese sme mali za úlohu zistiť, aká presná je moderná 3D tlač pri tlači rôznych materiálov, tvarov, a aký vplyv má orientácia telesa pri tlači a nastavenie tlačiarne na jeho výslednú rozmerovú presnosť.
Zadanie
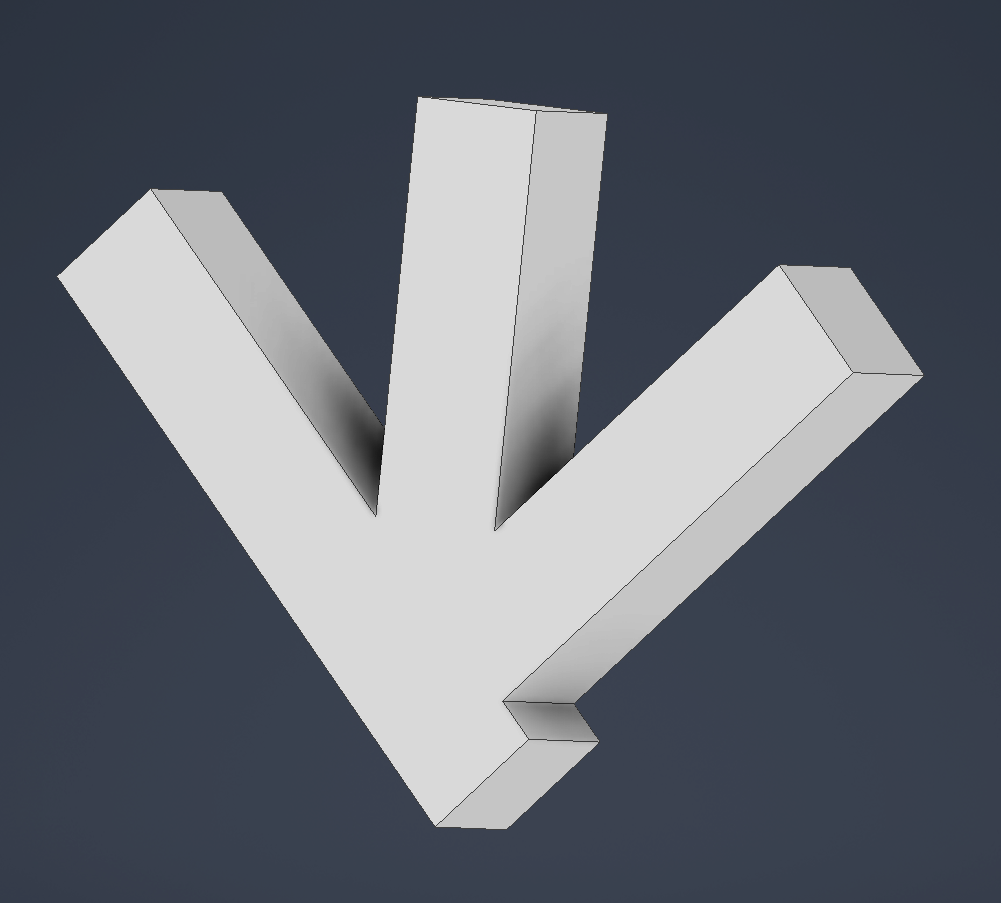
Dostali sme za úlohu vytlačiť skúšobné teleso pozostávajúce z troch prútov. Jeden vodorovný, jeden v uhle 45° a jeden horizontálny. Keďže je každý prút pri tlači orientovaný inak, môžeme predpokladať, že výsledný rozmer každého jedného prútu bude mierne odlišný od požadovaného rozmeru. Našou úlohou je tieto odchýlky od požadovaného rozmeru zistiť. Každý má pre svoje testovacie teleso zadané iné parametre. Tu sú tie moje:
Teleso som navrhol v programe Inventor, výsledný vo formáte .stl nahral do programu Prusa Slicer a model vytlačil na tlačiarni v dielni StrojLAB.
Meranie
Po vytlačení som odmeral rozmery všetkých troch prútov a zapísal ich do tabuľky
| Prut / orientace | Měření 1 [mm] | Měření 2 [mm] | Měření 3 [mm] | Průměr [mm] | Odchylka od D [mm] |
|---|---|---|---|---|---|
| Svislý prut | 19,5 | 19,5 | 19,4 | 19,47 | 0,53 |
| Šikmý prut 45° | 19,5 | 19,4 | 19,5 | 19,47 | 0,53 |
| Vodorovný prut | 19,6 | 19,6 | 19,6 | 19,6 | 0,4 |
Z tabuľky môžeme vidieť, že všetky namerané rozmery sú približne o pol milimetra menšie, ako požadovaných 20 mm. Túto skutočnosť prisudzujem tomu, že rozmer 20 mm je uhlopriečka štvorca, teda meriame vzdialenosť od rohu k rohu. 3D tlač ale nedokáže vytvoriť úplne ostrú hranu, všetky hrany sú mierne zaoblené. Preto je výsledný rozmer trochu menší ako požadovaný rozmer.
Tlač testovacieho krúžku
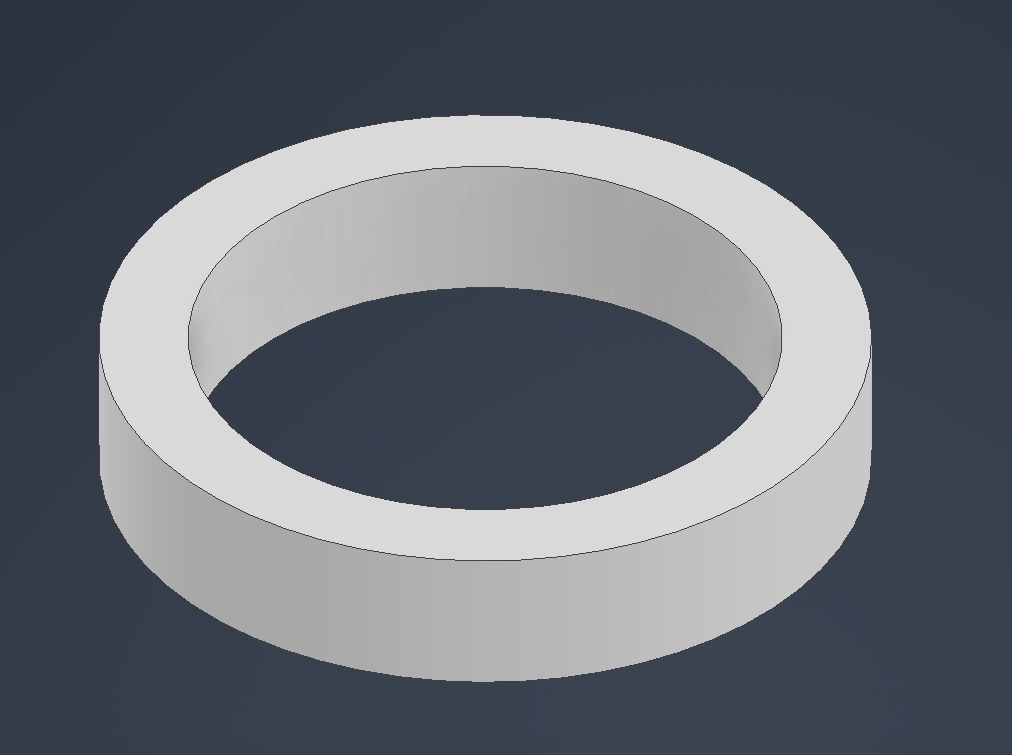
Ďalšia časť úlohy pozostáva z tlače testovacích krúžkov, ktoré sa majú nasunúť na prúty tak aby sa voľne pohybovali, no ideálne s čo najmenšou vôľou. V programe Inventor som vytvoril jeden krúžok s vnútorným priemerom 20 mm a rozmery ďalších iterácií krúžkov som upravoval už v programe PrusaSlicer.
A tak dále, a tak dále...