3D tisk
Rozměrová přesnost a funkční uložení při 3D tisku
V rámci prvního mini projektu jsem se zabýval rozměrovou přesností a funkčním uložením součástí vyrobených 3D tiskem. Cílem bylo zjistit, jak se liší skutečné rozměry vytištěných součástí od rozměrů zadaných v CAD modelu a jaký vliv má orientace tisku na výslednou přesnost.
Nejprve jsem připravil a vytiskl testovací těleso z materiálu PETG s výškou vrstvy 0,20 mm. Tisk probíhal na tiskárně MINI a trval přibližně 80 minut. Spotřeba materiálu byla 20 g. Testovací těleso obsahovalo tři pruty s různou orientací – svislý, šikmý pod úhlem 45° a vodorovný. Jejich jmenovitý rozměr byl 20 mm.
Po dokončení tisku jsem jednotlivé pruty změřil a porovnal jejich skutečné rozměry s nominální hodnotou. U svislého prutu vyšel průměrný rozměr 19,6 mm, u šikmého 19,7 mm a u vodorovného 19,9 mm. Z naměřených hodnot tedy vyplynulo, že nejblíže požadovanému rozměru byl vodorovně orientovaný prut. Při tisku se však vyskytl problém s CAD modelem, kvůli kterému se svislý prut nedotiskl přibližně o 20 mm.
V další části mini projektu jsem se zaměřil na nalezení vhodných rozměrů pro funkční uložení. Pro každou orientaci prutu jsem postupně vytvářel a tiskl testovací kroužky s různými vnitřními rozměry. Po vytištění jsem zkoušel jejich nasazení na odpovídající pruty a sledoval, zda je uložení příliš těsné, volné, nebo vyhovující.
U svislého prutu jsem postupně vyzkoušel tři varianty s CAD rozměry 20,0 až 20,2 mm. Jako nejvhodnější se ukázala třetí varianta s reálným naměřeným rozměrem 19,7 mm. U šikmého prutu jsem vyzkoušel čtyři varianty a jako nejlepší se ukázala čtvrtá s CAD rozměrem 20,2 mm a skutečným rozměrem 19,8 mm. U vodorovného prutu bylo potřeba provést pět iterací. Nejlepší výsledek poskytla poslední varianta s CAD rozměrem 20,4 mm a skutečným rozměrem 20,1 mm.
Během jednotlivých zkoušek jsem si také všiml, že opakované nasazování těsných kroužků na testovací pruty vedlo k jejich postupnému opotřebení a zmenšování. To mohlo ovlivnit výsledky dalších měření, protože později naměřené hodnoty již nemusely odpovídat původnímu stavu vytištěných prutů.
Na základě celého měření jsem zjistil, že skutečné rozměry vytištěných součástí se mohou od hodnot zadaných v CAD modelu lišit. Pro dosažení požadovaného uložení je proto nutné počítat s rozměrovou korekcí, kterou je vhodné ověřit pomocí několika zkušebních tisků. Zároveň se ukázalo, že různé orientace tisku mohou vést k odlišným výsledným rozměrům, a proto je potřeba každou variantu posuzovat samostatně.
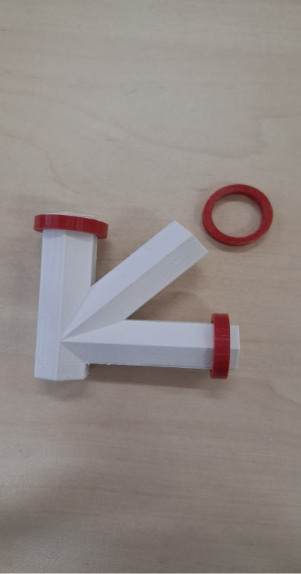
(Vytisklé těleso s kroužky)