3D TISK
Zadání a specifikace
Cílem projektu bylo vytisknout testovací objekt, změřit jeho skutečné rozměry po vytištění a následně iterativně navrhnout a vytisknout testovací kroužky s minimální vůlí tak, aby se po prutech volně pohybovaly.
Požadavky
Postup řešení
Nejprve jsem vytiskl zadaný testovací objekt se šestihranným průřezem. Po vychladnutí jsem pomocí posuvného měřidla změřil skutečné rozměry jednotlivých prutů.
Všechny pruty vyšly menší než jmenovitý rozměr. Svislý prut měl největší odchylku kvůli smrštění materiálu v rovině XY. Vodorovný prut vykazoval nejmenší rozměrovou odchylku, byl ale tvarově deformován stlačením spodních vrstev a průvěsem převisů.
Návrh a iterace testovacích kroužků
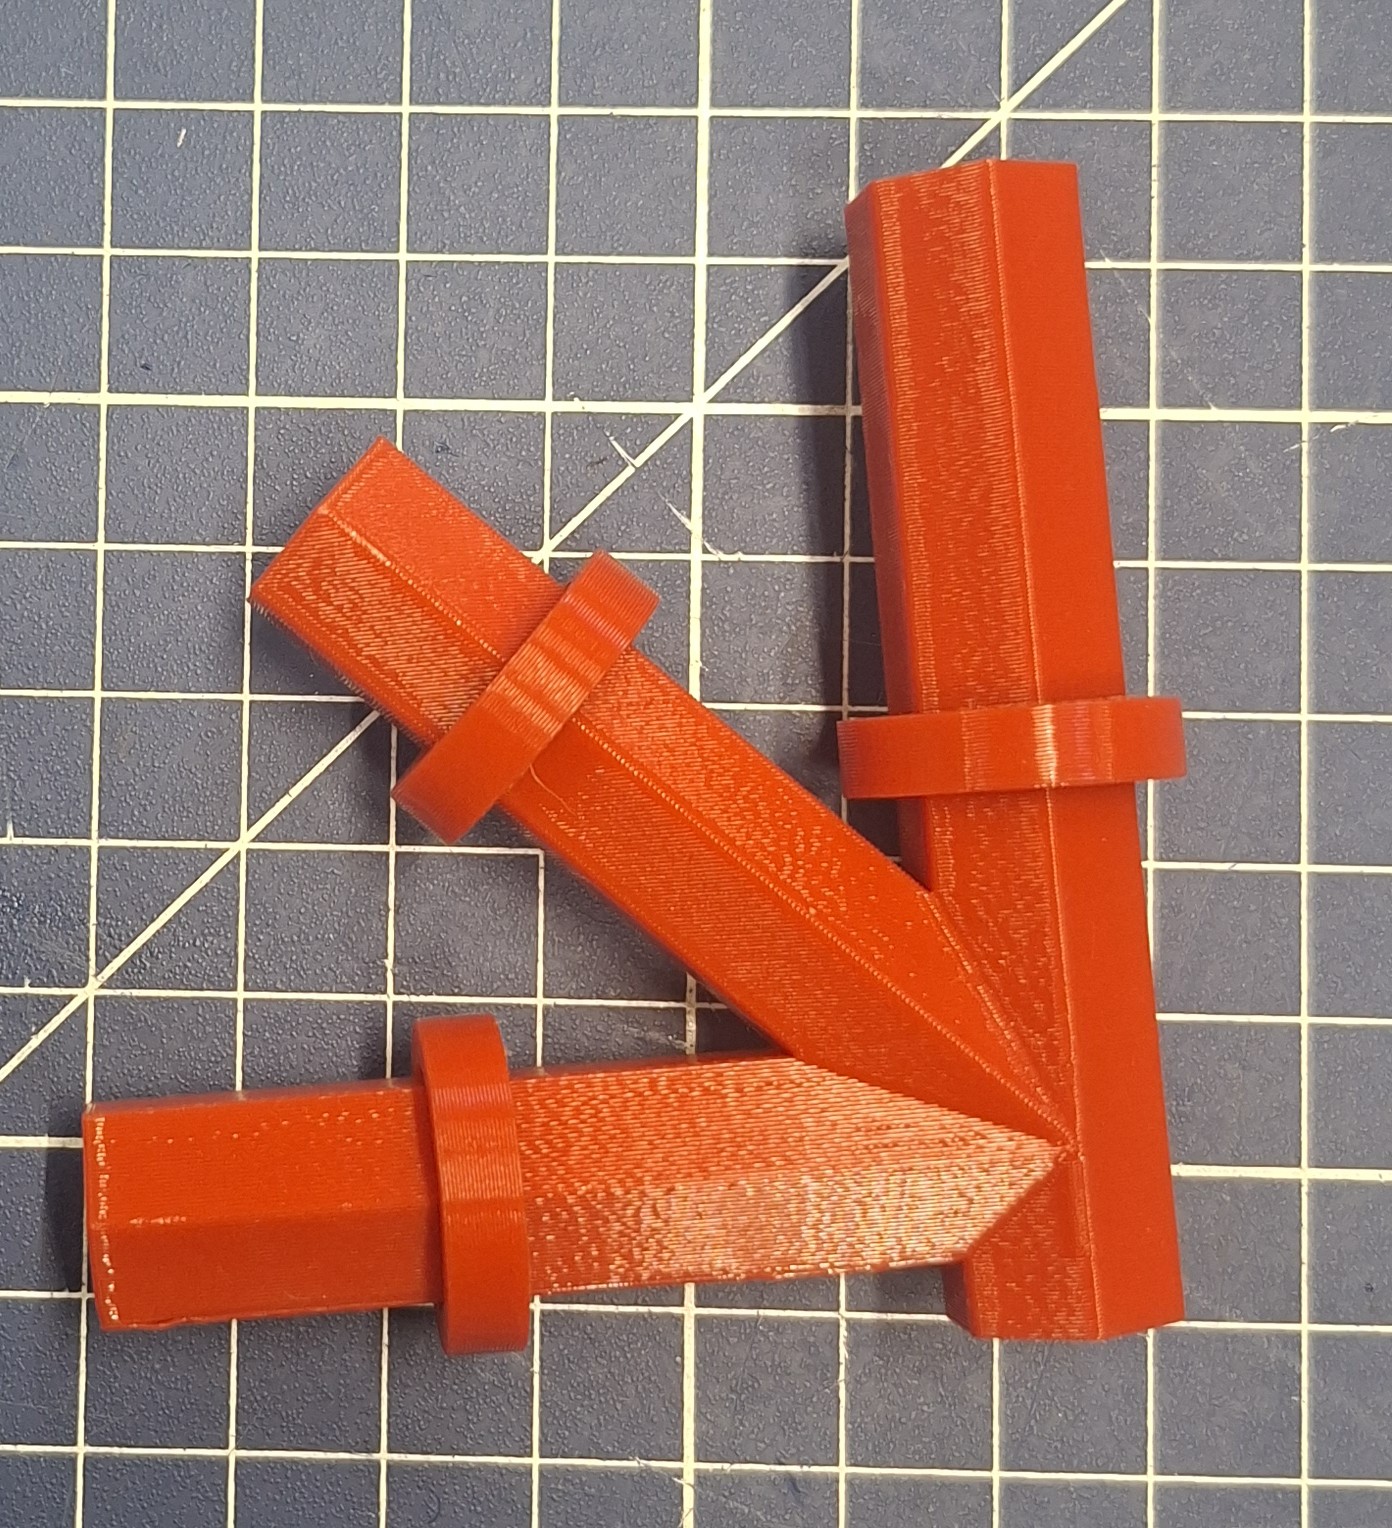
Na základě naměřených odchylek tělesa jsem odhadem navrhl rozměrovou řadu kroužků s vnitřními CAD rozměry 15,10 mm, 15,00 mm, 14,95 mm a 14,90 mm. Při testování se potvrdilo, že kvůli odlišné přesnosti tisku v různých osách vyžaduje každá orientace prutu jiný rozměr kroužku.
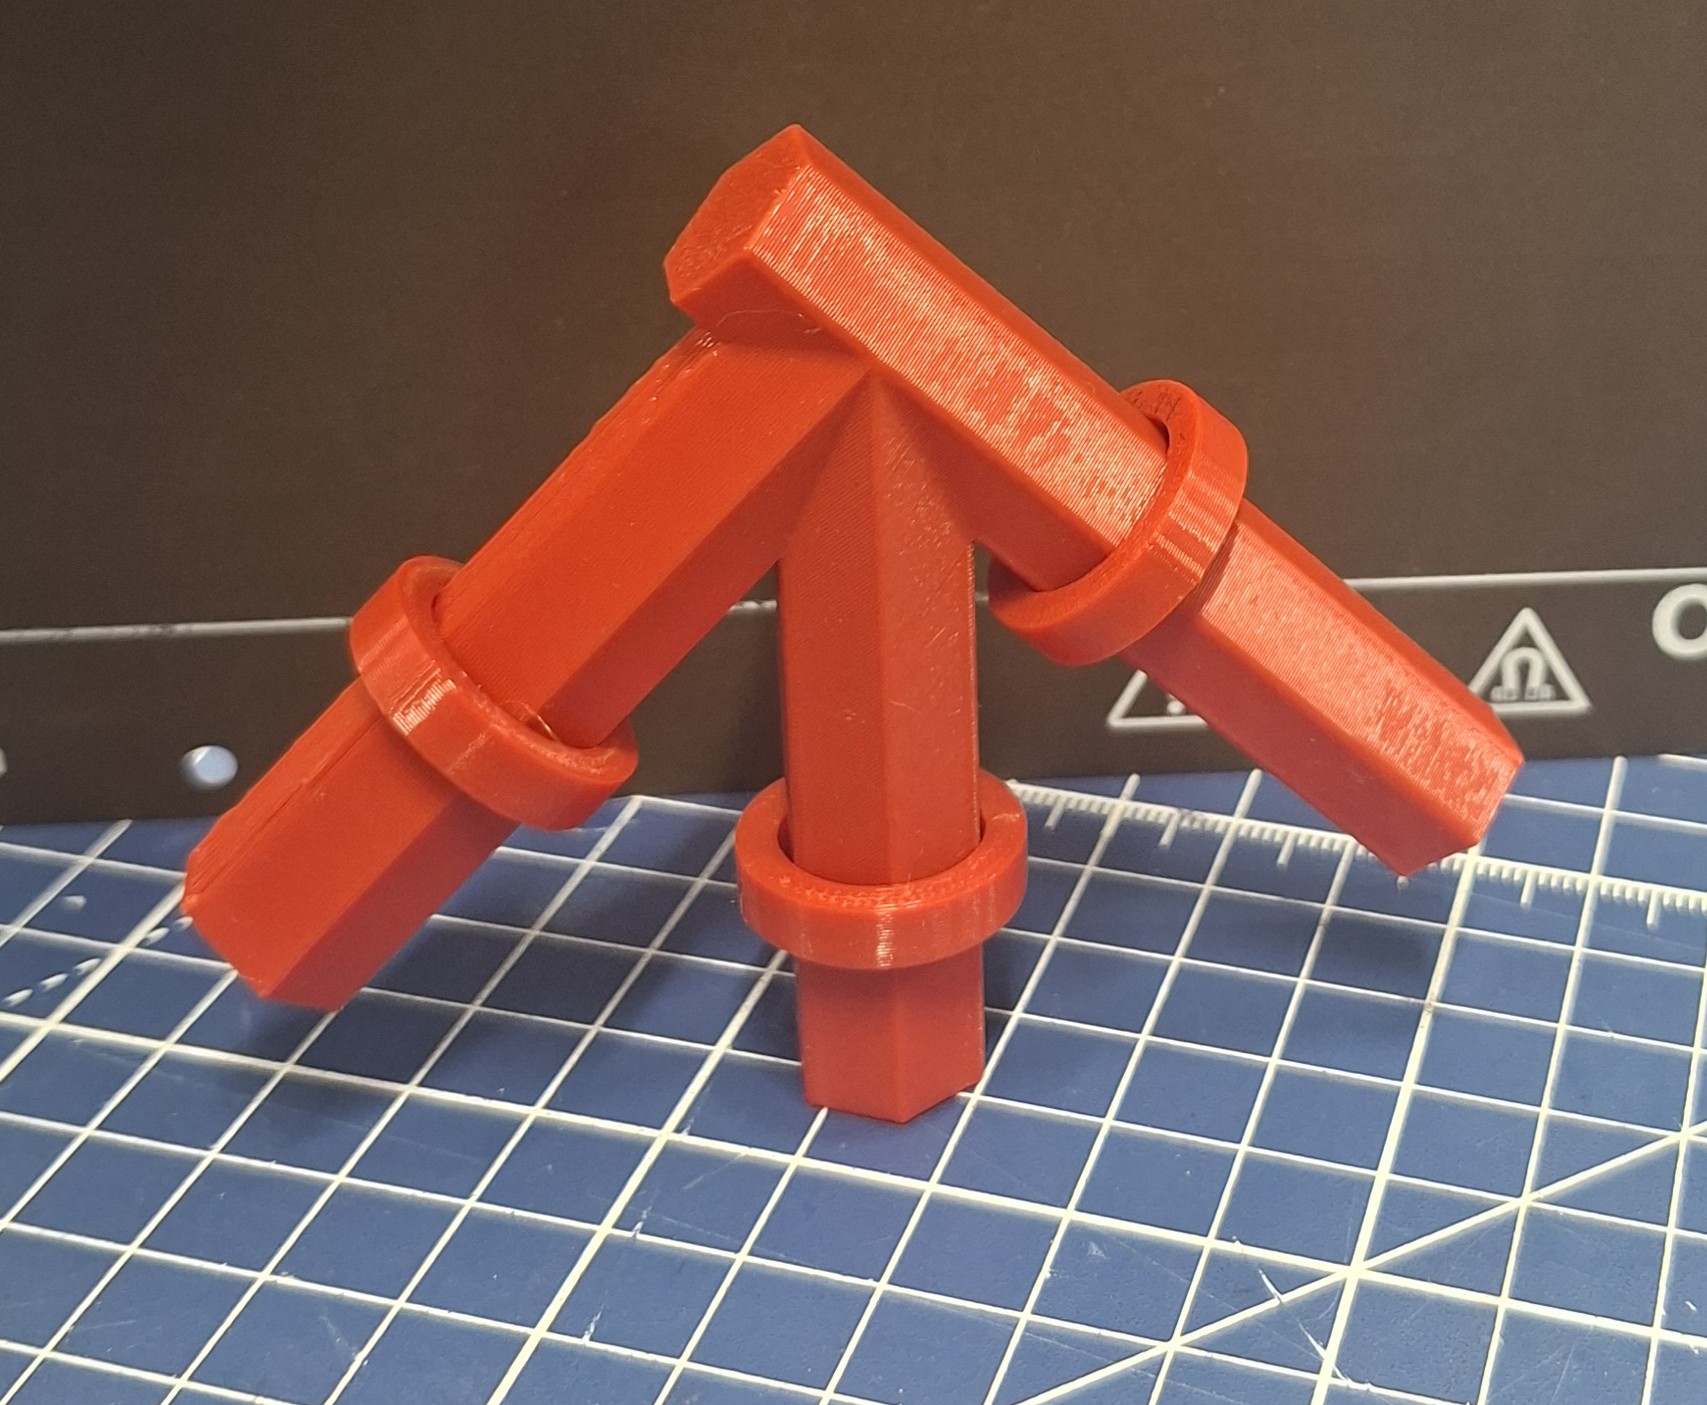
Výsledky jednoznačně ukazují na anizotropní chování FDM tisku, kde identický jmenovitý rozměr vyžaduje odlišnou korekci v závislosti na orientaci geometrie. Svisle tištěný prut dosáhl nejvyšší tvarové přesnosti profilu, což umožnilo použití kroužku s nejmenším CAD průměrem. Naopak u vodorovného prutu bylo nutné vnitřní průměr kroužku navýšit, aby se kompenzovala oválnost a lokální nerovnosti na spodní hraně.
Závěr
Experiment potvrdil zásadní vliv orientace modelu na rozměrovou přesnost a funkční uložení součástí vyráběných technologií FDM. Pro dosažení požadovaných tolerancí a plynulého posuvného uložení u PETG je nezbytné již ve fázi CAD konstrukce aplikovat rozměrové korekce reflektující orientaci lícovaných ploch vůči tiskové podložce.