Rozmerová presnosť a funkčné uloženie
V tomto miniprojekte sme sa zaoberali presnosťou 3D tlače a skúmali sme, ako môže orientácia modelu počas tlače ovplyvniť výsledné rozmery vytlačeného dielu.
Vytlačili sme testovacie teleso, ktoré obsahovalo prúty v troch rôznych orientáciách – zvislej, vodorovnej a šikmej pod uhlom 45°. Po vytlačení sme jednotlivé rozmery zmerali a porovnali ich s pôvodným CAD rozmerom.
Následne sme pomocou iteratívnej tlače testovacích krúžkov hľadali vhodnú rozmerovú korekciu pre požadované funkčné uloženie. Pri jednotlivých iteráciách sme menili CAD rozmer otvoru a následne porovnávali navrhnutý rozmer so skutočným rozmerom po vytlačení.
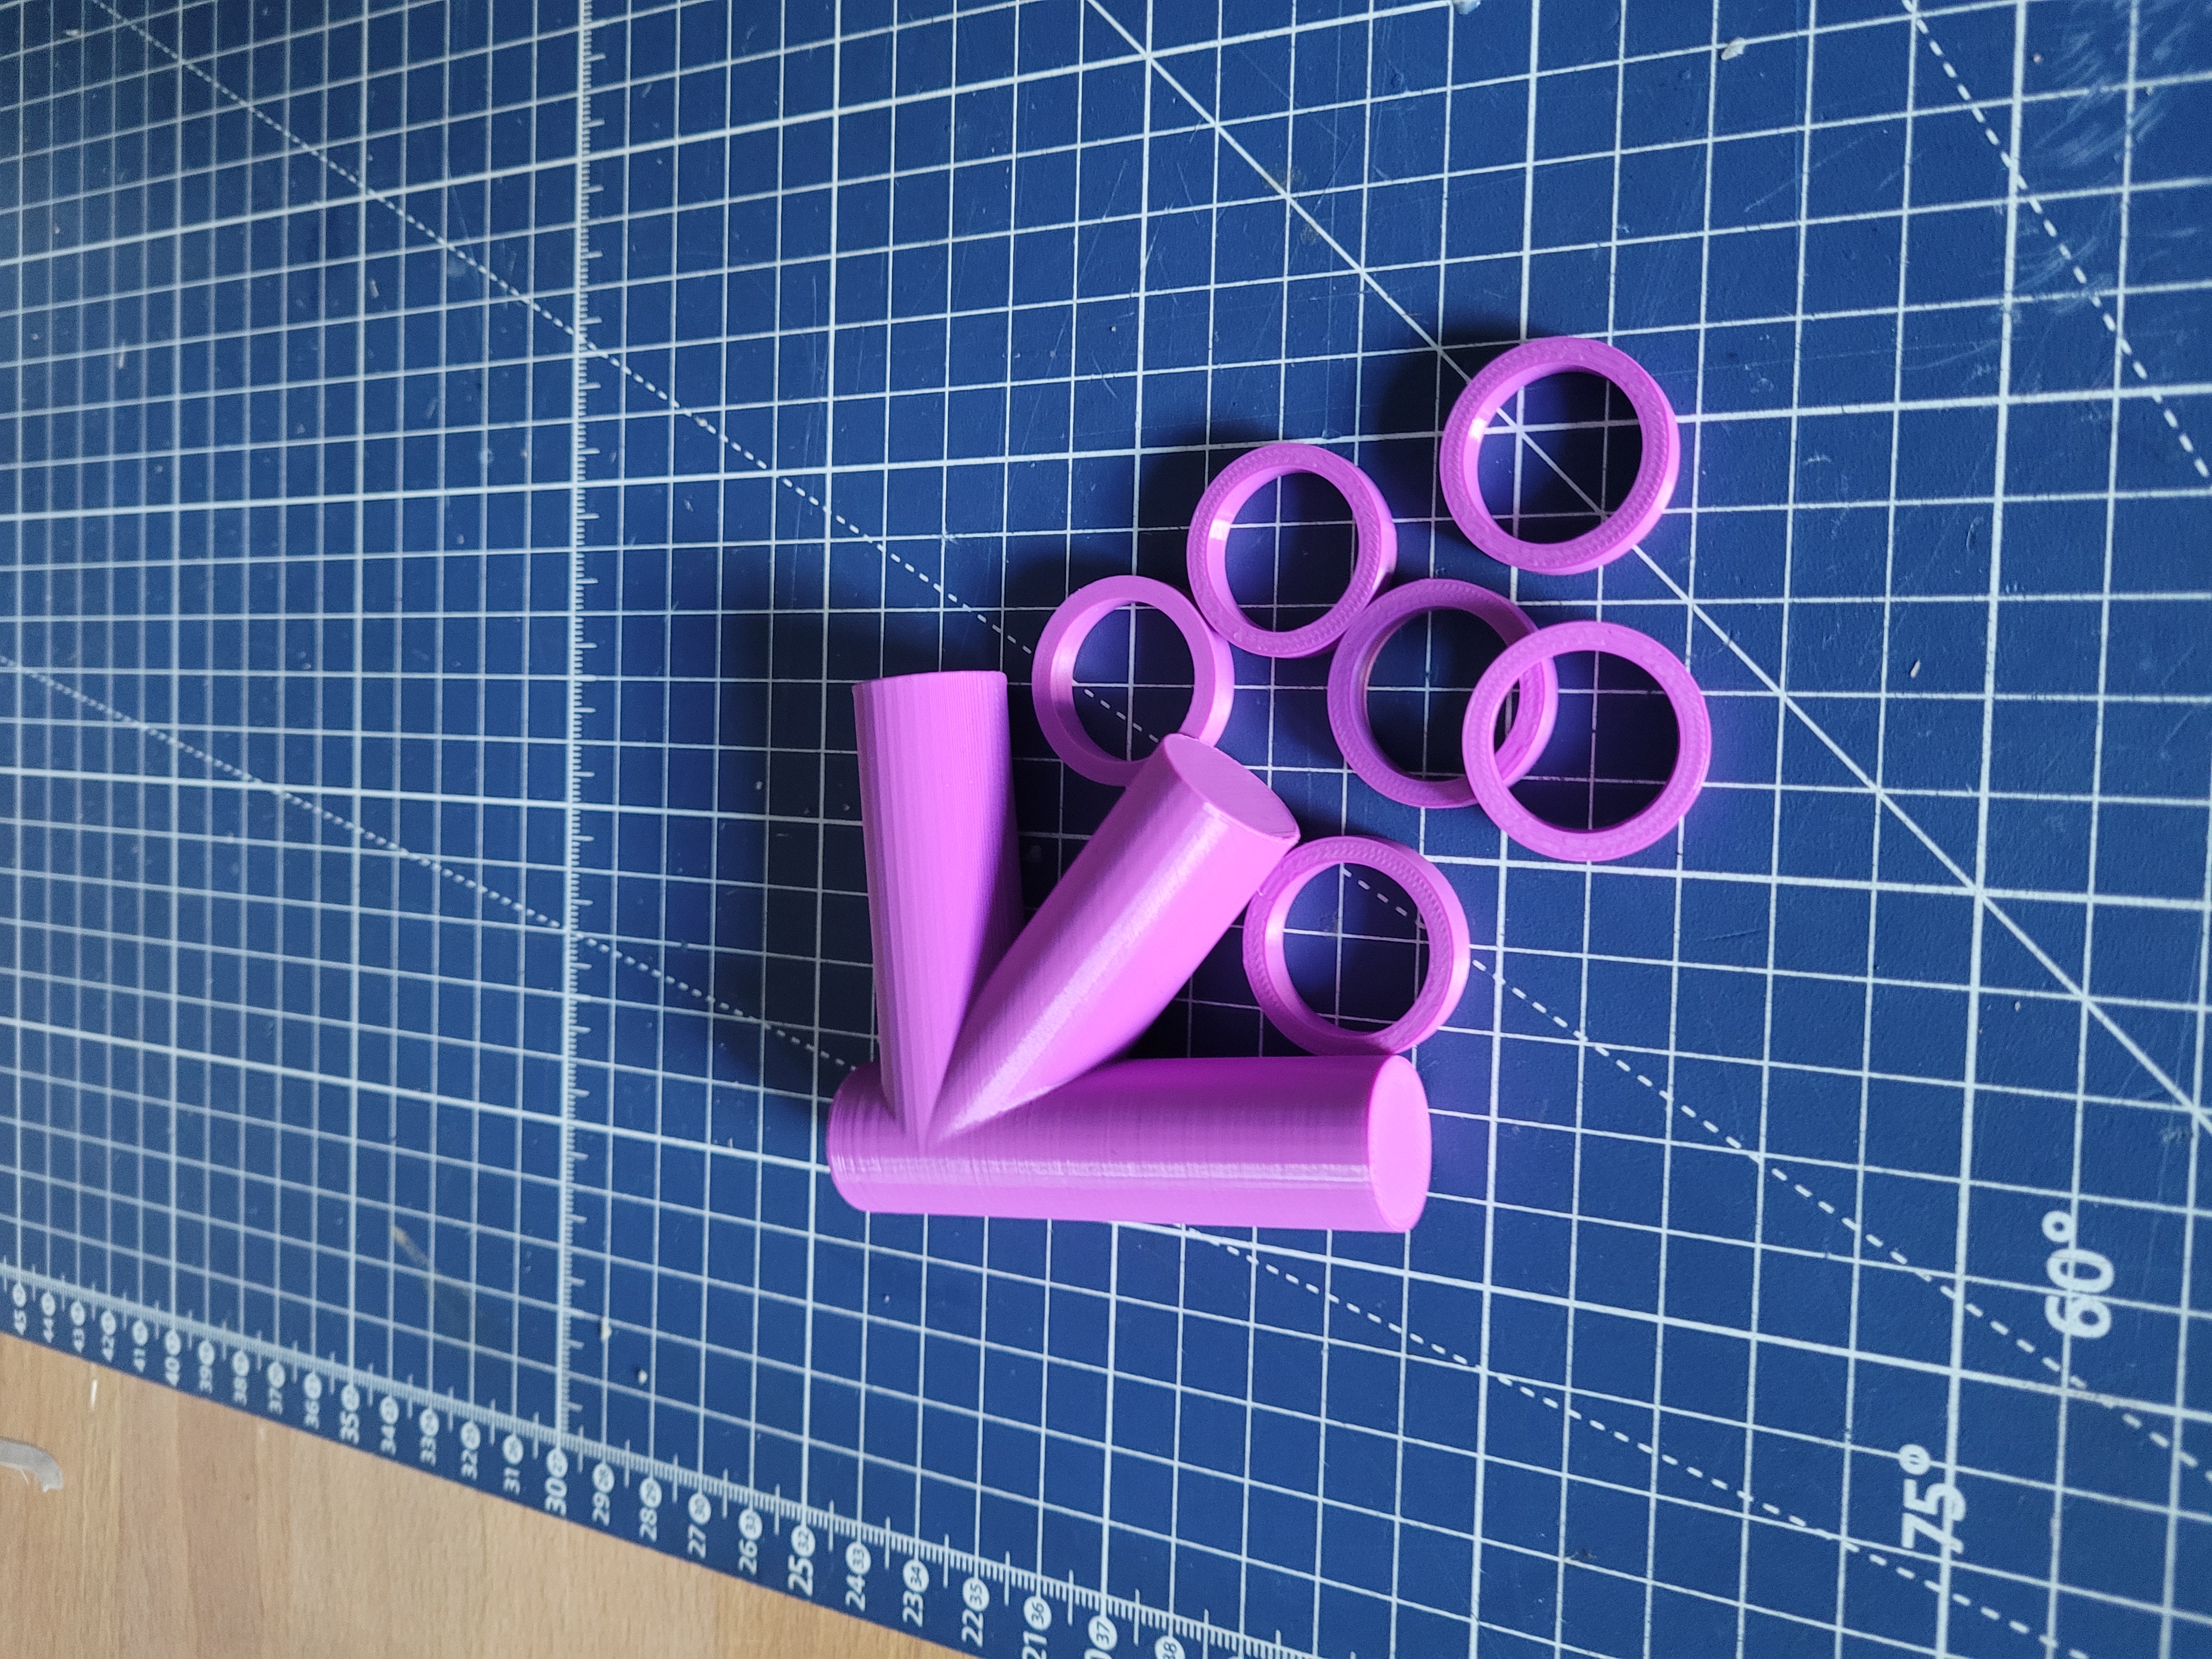
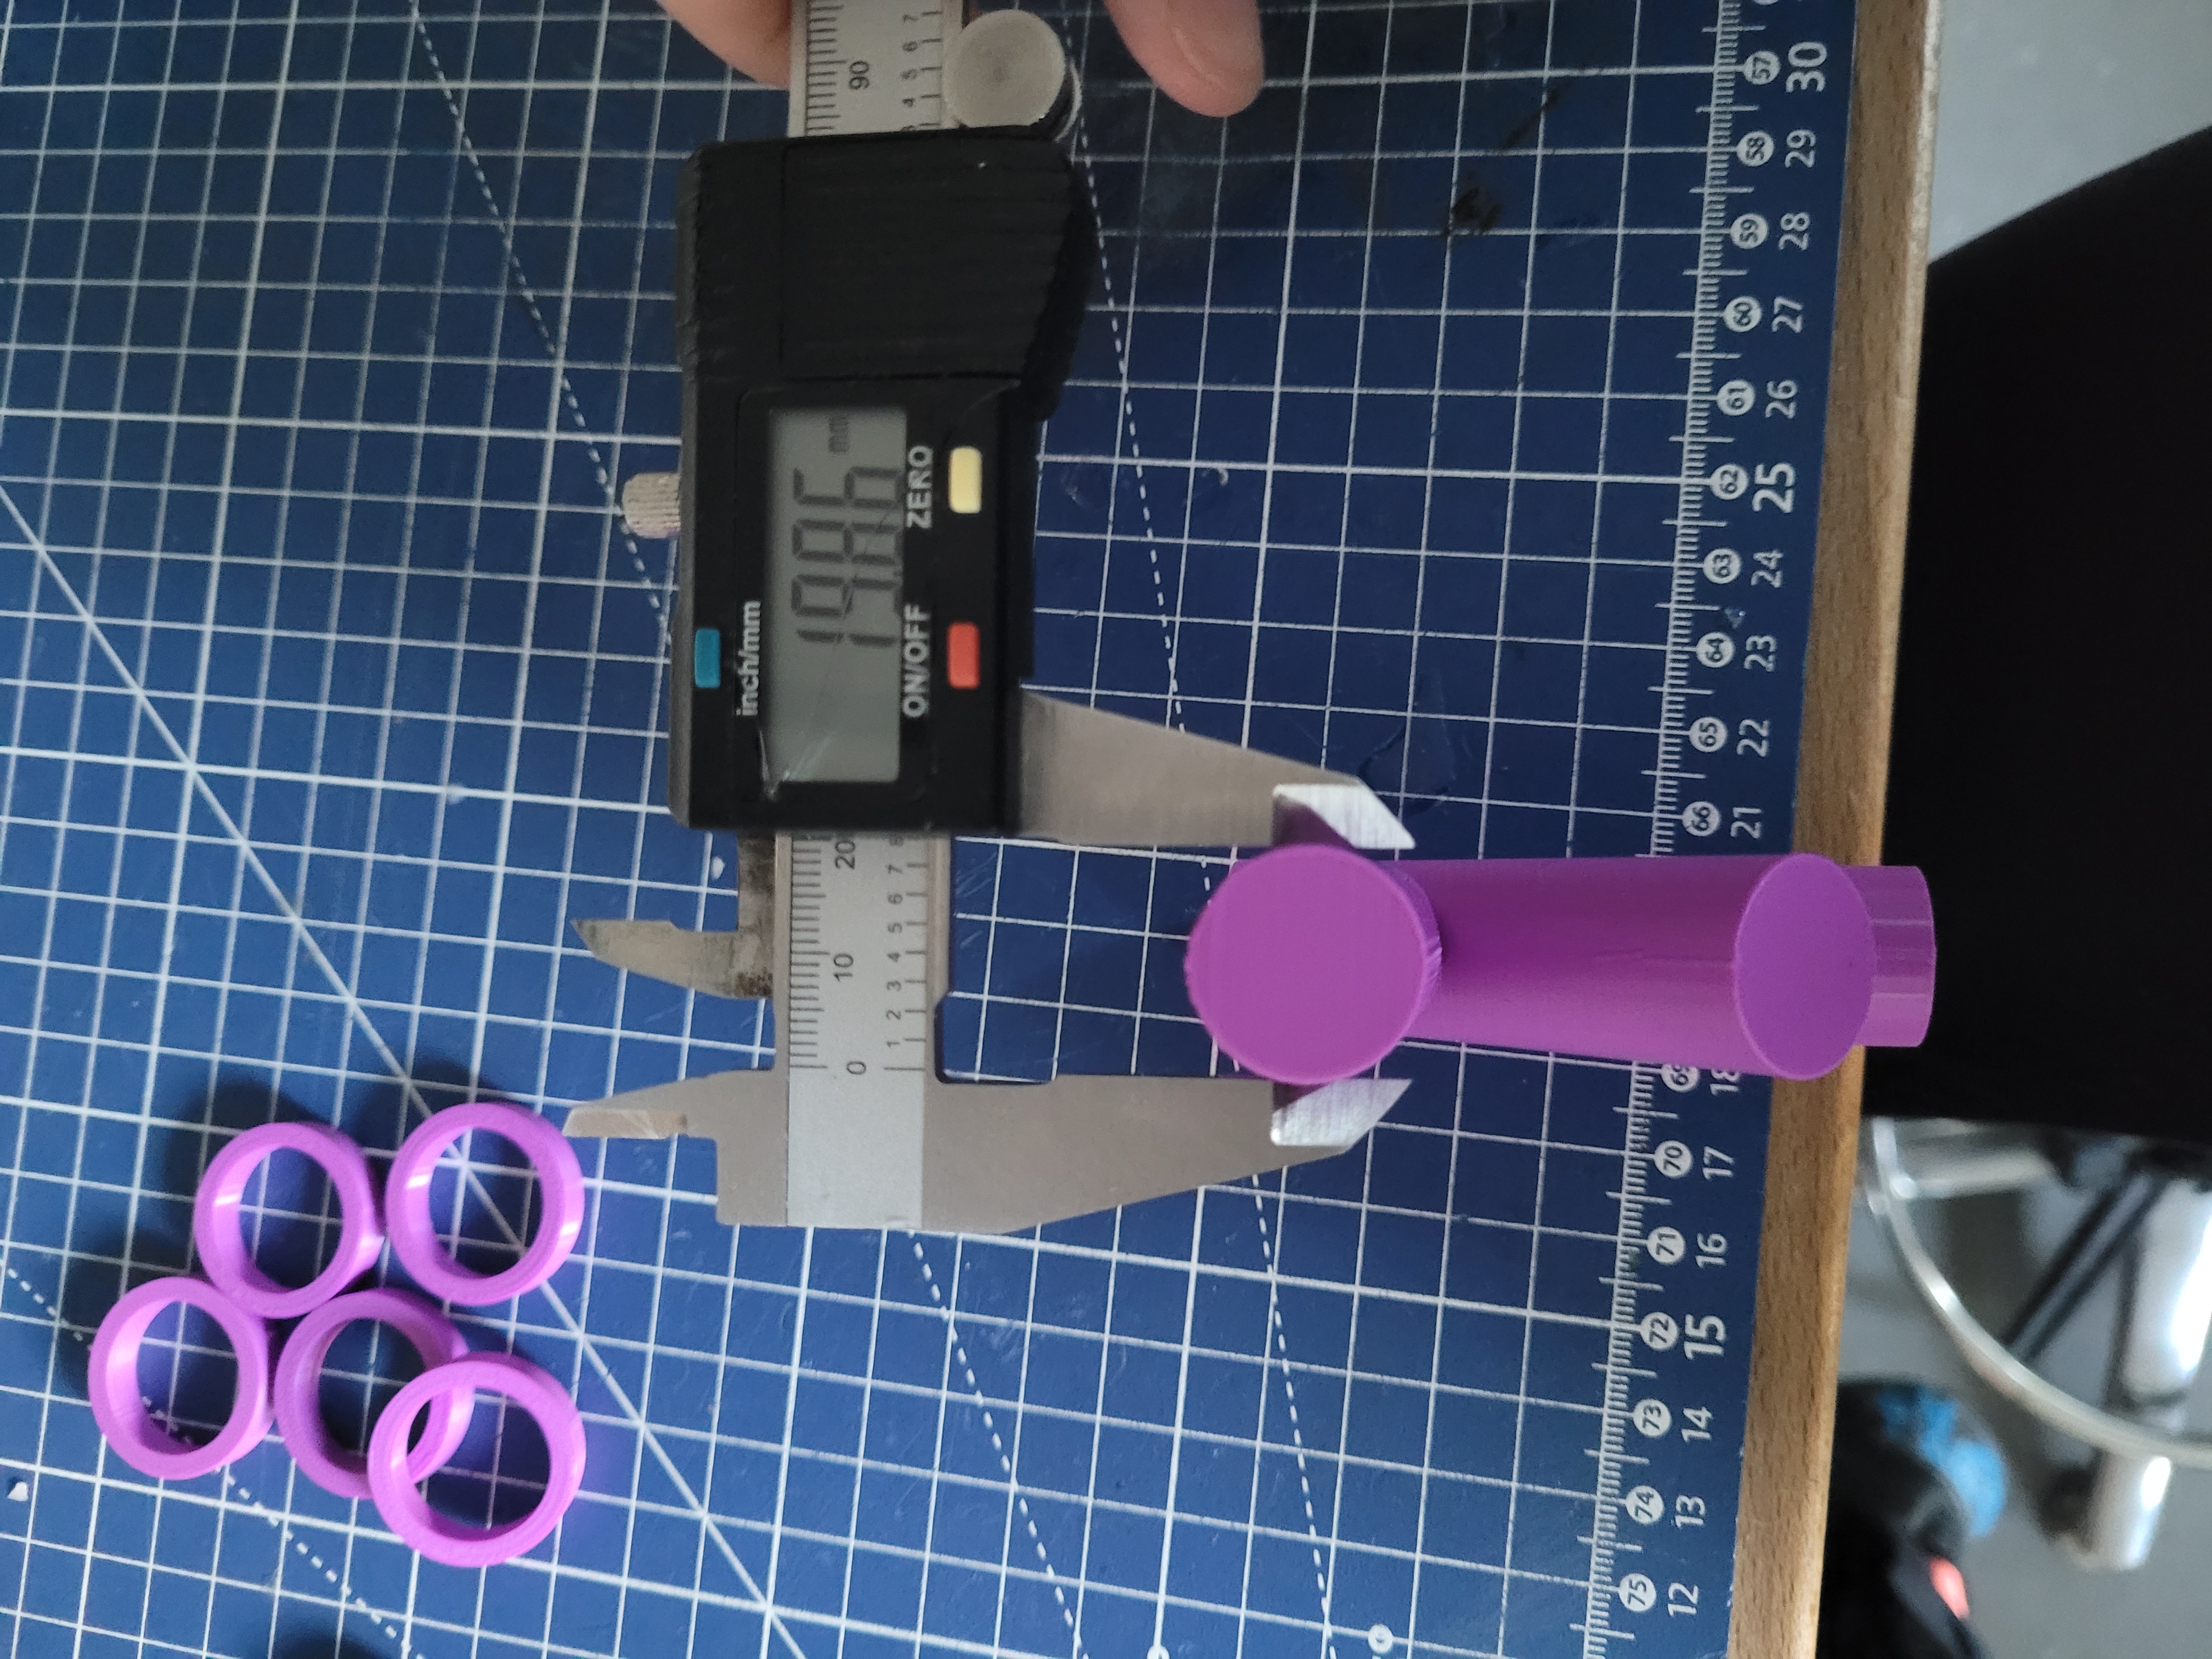
Po vytlačení sme každý prút trikrát zmerali a vypočítali jeho priemerný rozmer. Výsledky ukázali, že jednotlivé orientácie dosiahli rozdielnu rozmerovú presnosť.
| Orientácia | Meranie 1 | Meranie 2 | Meranie 3 | Priemer | Odchýlka od 20 mm |
|---|---|---|---|---|---|
| Zvislá | 19,72 mm | 19,82 mm | 19,78 mm | 19,77 mm | 0,23 mm |
| Šikmá 45° | 19,84 mm | 19,82 mm | 19,88 mm | 19,85 mm | 0,15 mm |
| Vodorovná | 19,86 mm | 20,25 mm | 19,78 mm | 19,96 mm | 0,04 mm |
Pri vodorovnom prúte bola druhá nameraná hodnota výrazne ovplyvnená nesprávne vytlačenými prvými líniami. Pri šikmom prúte sa zase na koncovej hrane objavili menšie nedokonalosti, ktoré sťažovali nasadzovanie krúžkov.
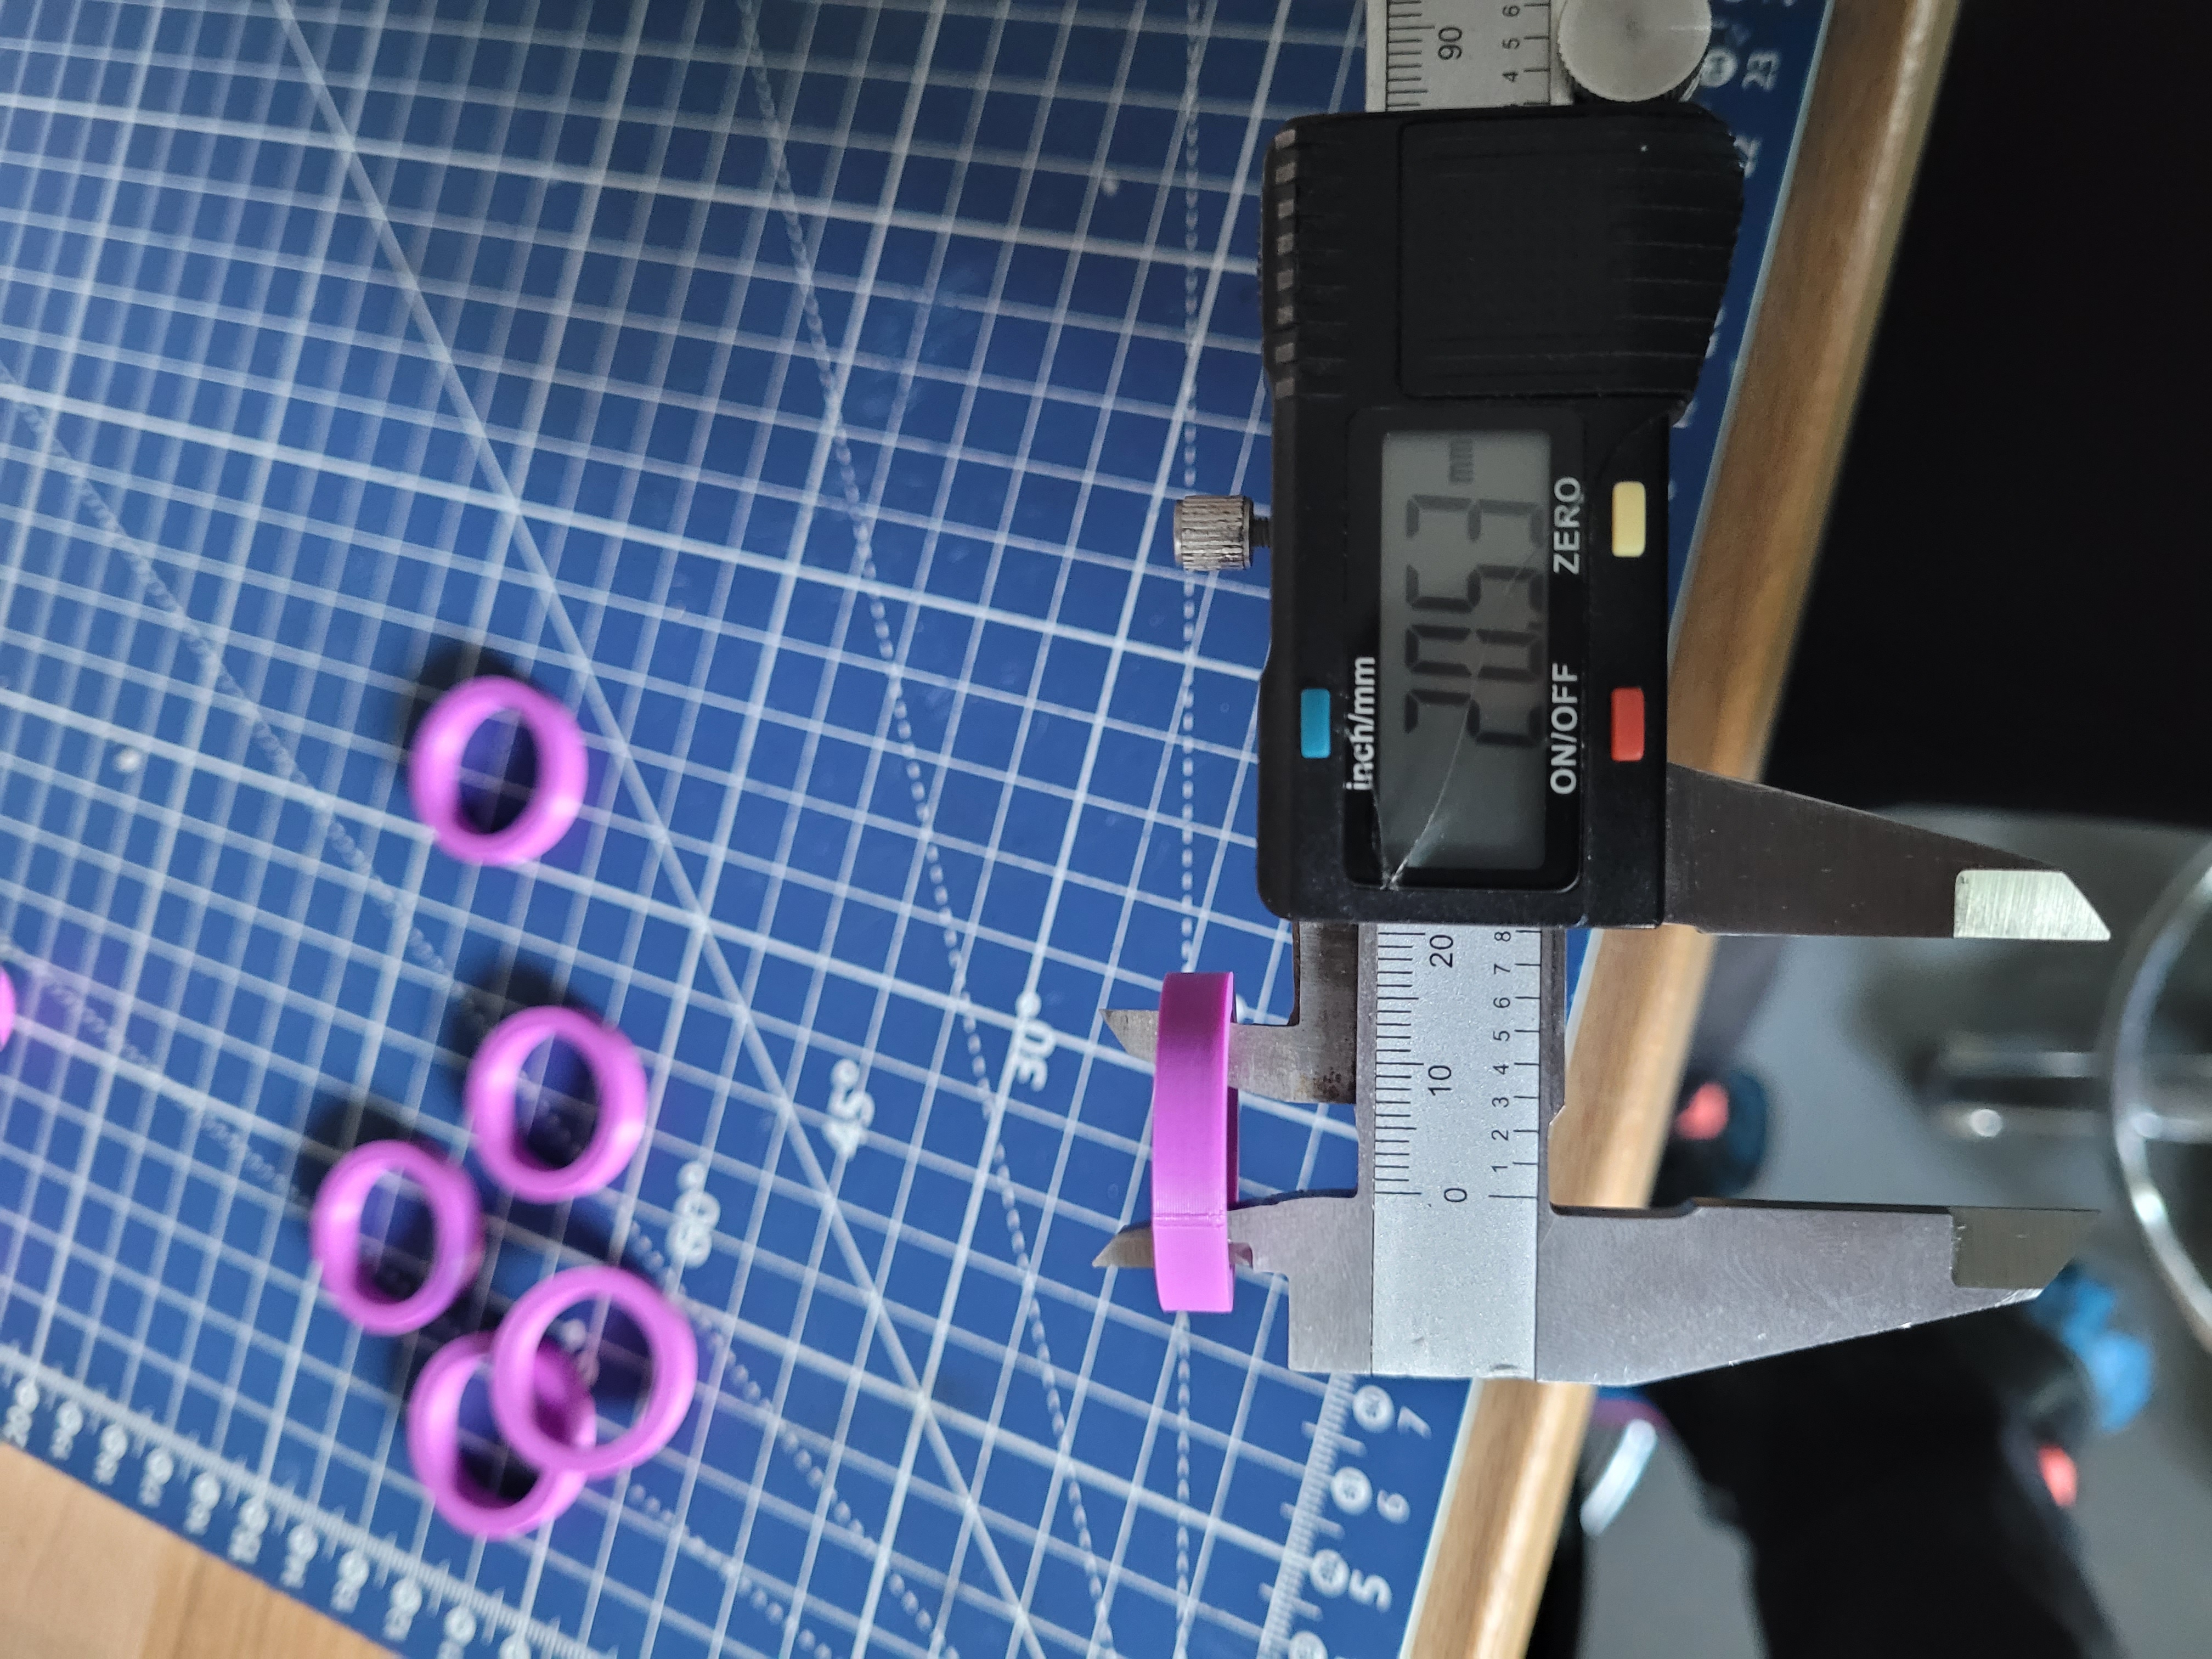
V ďalšej časti sme pomocou série testovacích krúžkov hľadali vhodný rozmer otvoru pre jednotlivé orientácie. Rozmer krúžku sme postupne zmenšovali a pri každej iterácii sledovali, či vznikla vôľa, tesné uloženie alebo presah.
| Stav uloženia | CAD rozmer | Skutočný rozmer |
|---|---|---|
| Vôľa | 20,00 mm | 19,97 mm |
| Tesné uloženie | 19,90 mm | 19,90 mm |
| Presah | 19,80 mm | 19,80 mm |
| Stav uloženia | CAD rozmer | Skutočný rozmer |
|---|---|---|
| Vôľa | 20,40 mm | 20,25 mm |
| Tesné uloženie | 20,20 mm | 20,15 mm |
| Presah | 19,90 mm | 19,90 mm |
| Stav uloženia | CAD rozmer | Skutočný rozmer |
|---|---|---|
| Vôľa | 20,80 mm | 20,73 mm |
| Tesné uloženie | 20,60 mm | 20,53 mm |
| Presah | 20,40 mm | 20,25 mm |
Experiment nám ukázal, že rozmer vytlačenej súčiastky sa nemusí presne zhodovať s jej CAD rozmerom. Výslednú presnosť ovplyvnila aj orientácia tlače a lokálne nedokonalosti vzniknuté počas tlače.
Pri tlačení sme si taktiež mohli všimnúť spomalenie tlače pri kratších, menších vrstvách kvôli chladnutiu materiálu.
Pri tlači pod uhlom môže menšia výška vrstvy zlepšiť kvalitu výslednej tlače, pretože jednotlivé vrstvy lepšie kopírujú tvar modelu a znižuje sa riziko prepadávania materiálu medzi vrstvami.
Pri návrhu funkčných súčiastok je preto potrebné počítať s určitou rozmerovou odchýlkou a podľa požadovaného uloženia upraviť CAD rozmery. Iteratívnym testovaním sme si mohli overiť, aký rozmer je vhodný pre konkrétne uloženie a orientáciu tlače.