Laserové gravírovanie a rezanie plexiskla
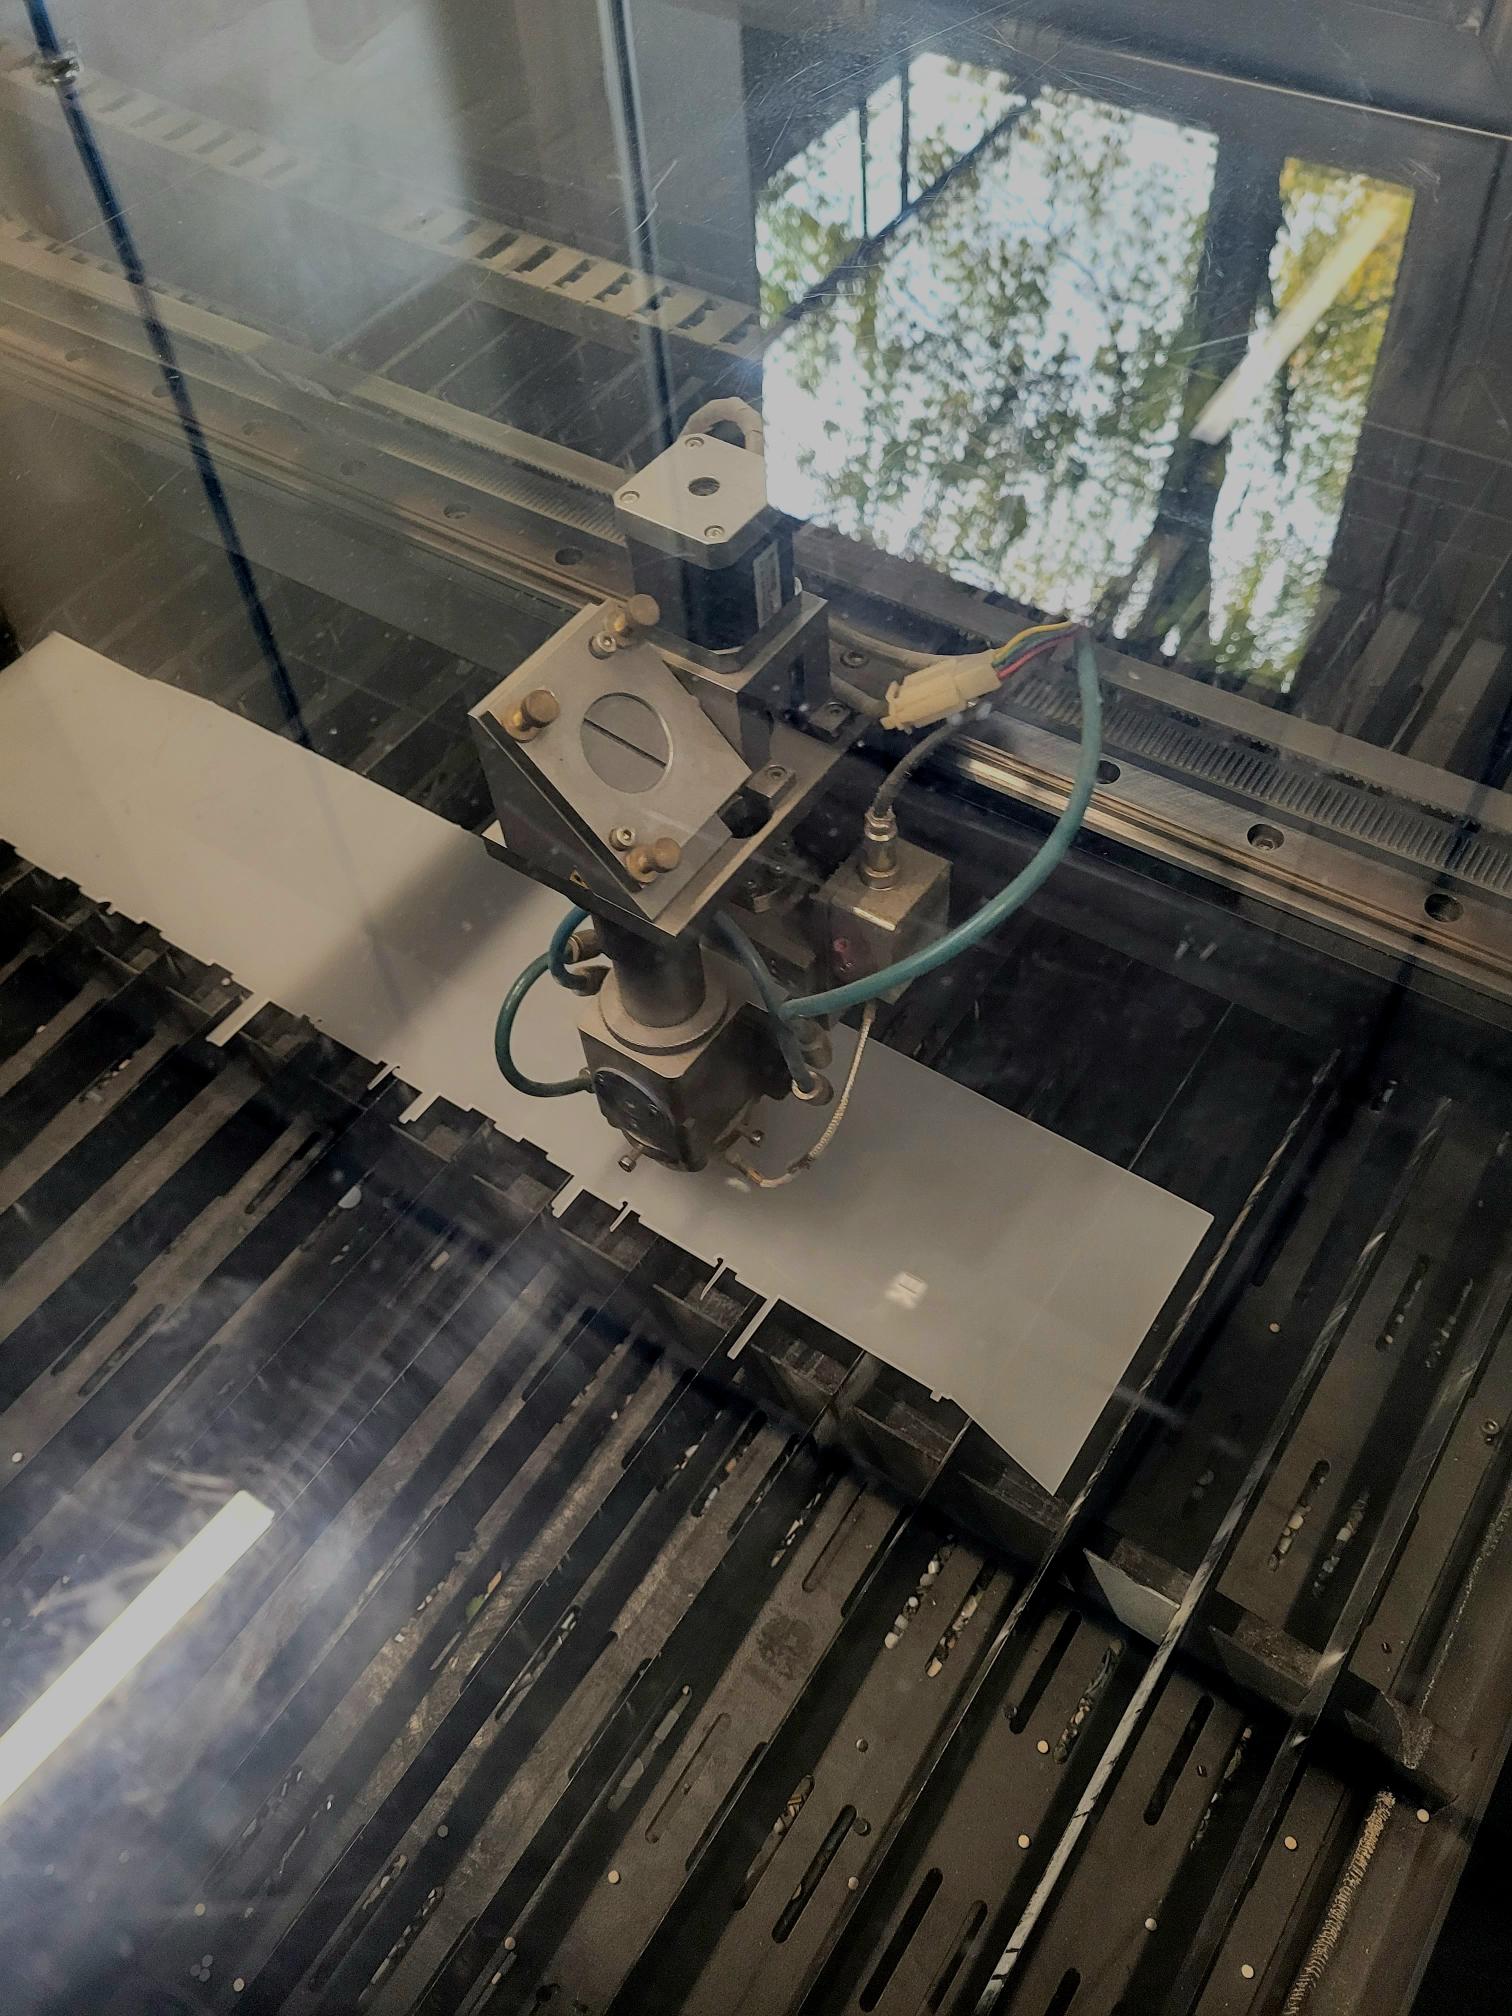
Pred začatím práce bolo potrebné pripraviť laser a skontrolovať pracovnú plochu. Najskôr sme skontrolovali, či sú všetky podporné lamely, na ktorých je položené plexisklo, správne umiestnené a či niektorá z nich nie je vysunutá alebo poškodená. Tým sme predchádzali možnému poškodeniu zariadenia alebo vzniku nehody.
Následne sme podľa potreby nastavili výšku pracovného stola a upravili výšku laserovej hlavy tak, aby sa nachádzala 6 mm nad povrchom materiálu. Potom sme laserovú hlavu presunuli do požadovanej začiatočnej polohy. Jej umiestnenie záviselo od referenčného bodu zvoleného v softvéri, ktorý určoval, odkiaľ sa má začať realizovať navrhnutý dizajn.
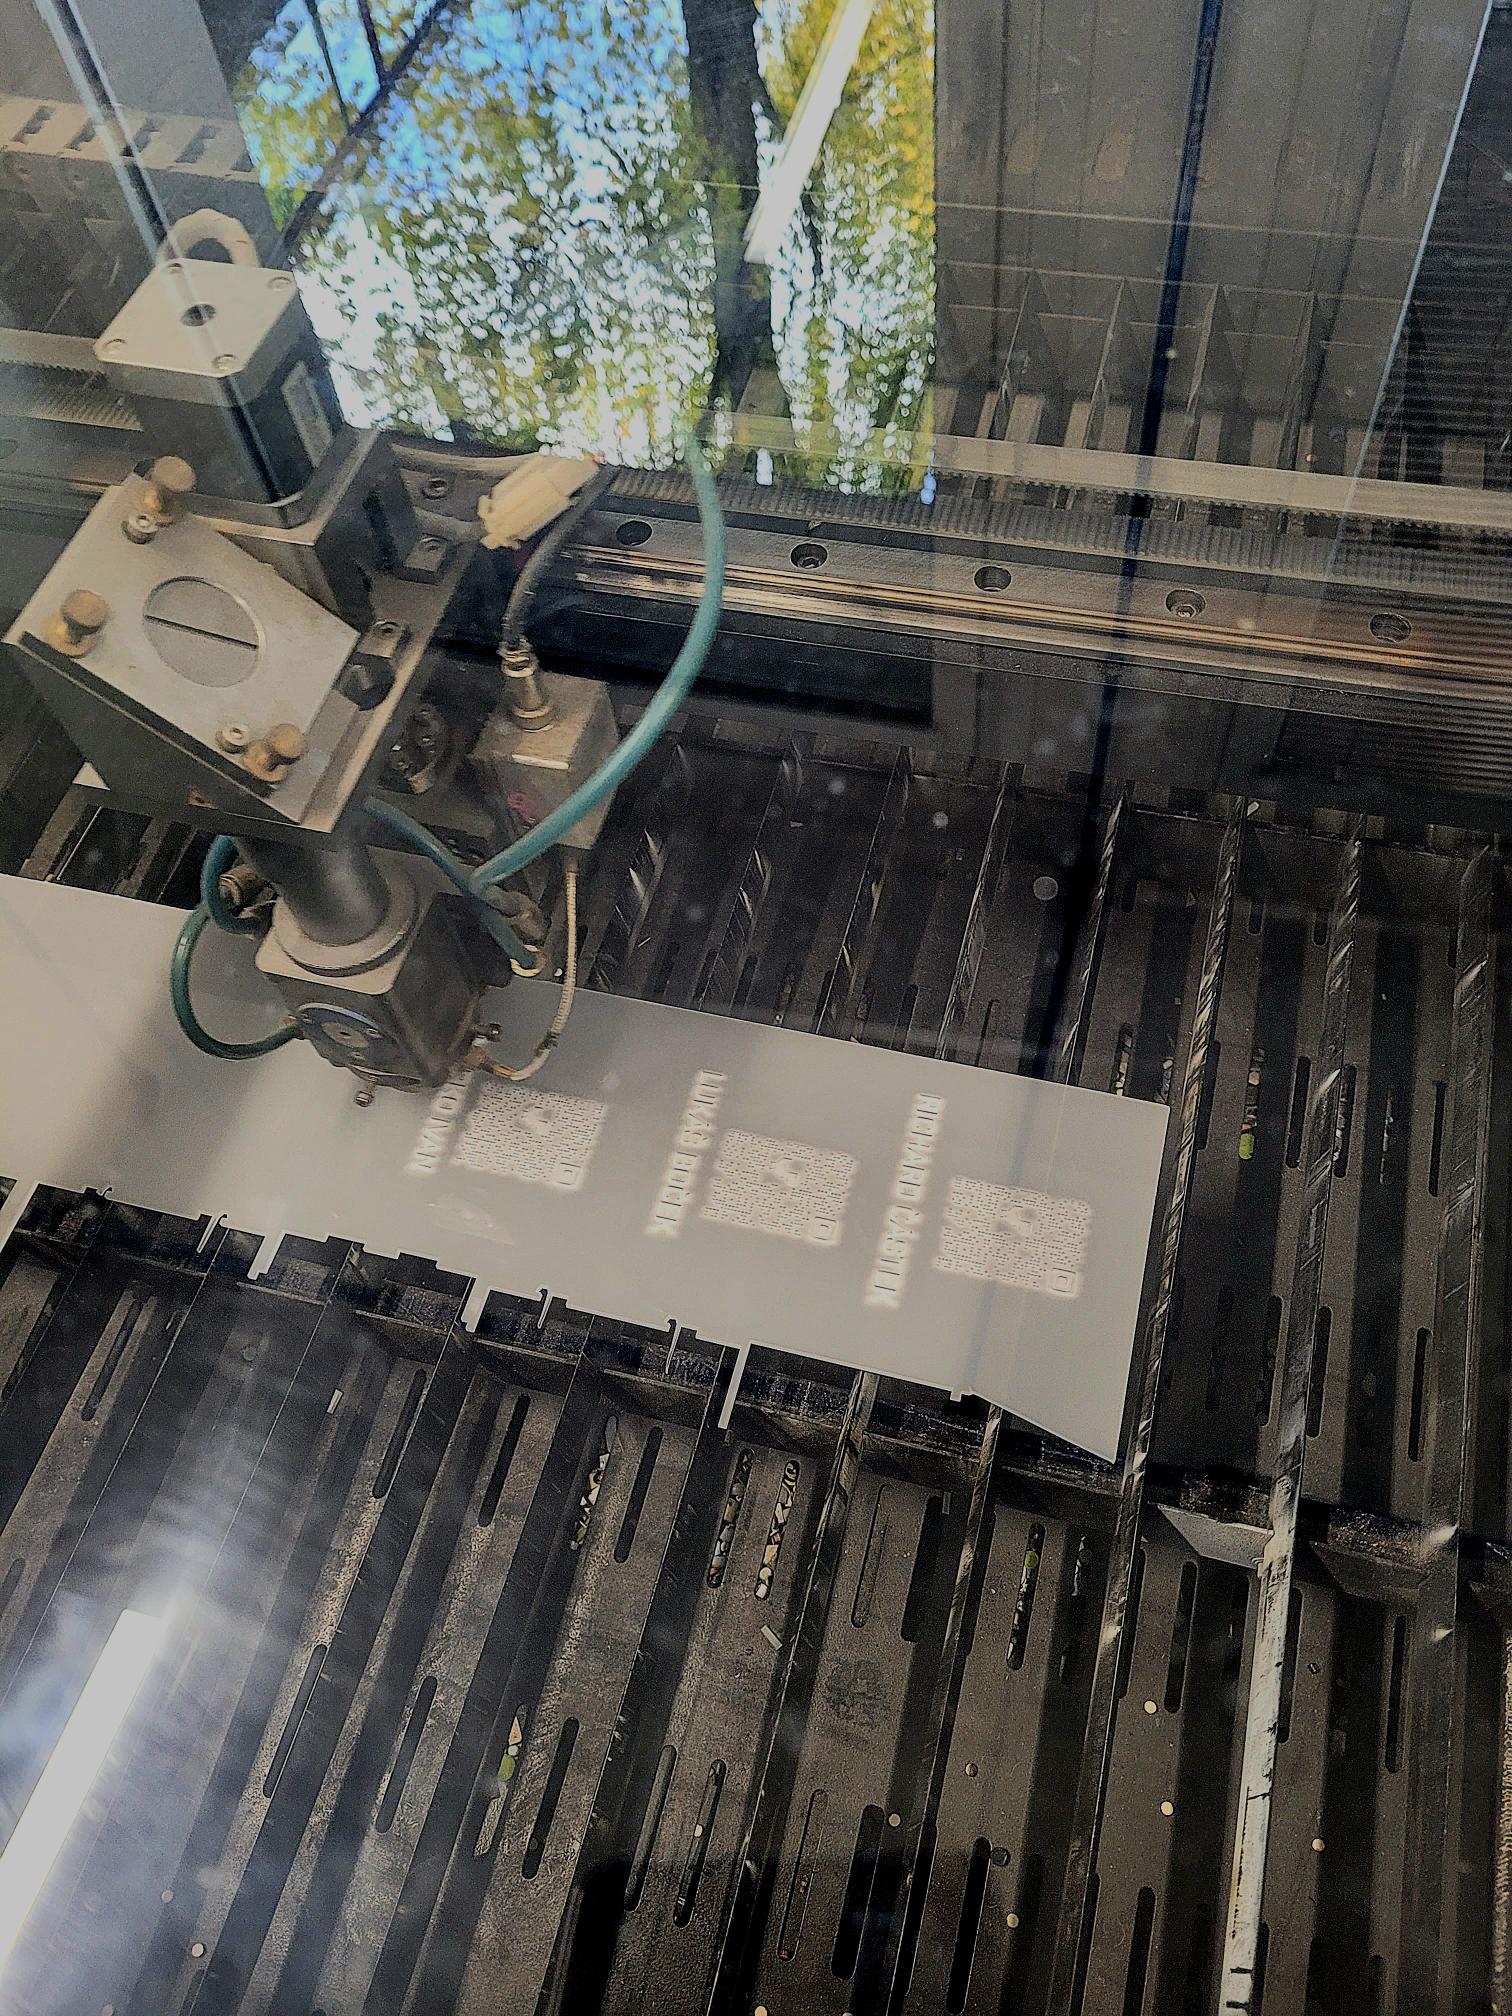
Pri výrobe sme najskôr vykonali gravírovanie a až následne laserové rezanie. Toto poradie bolo dôležité z dvoch dôvodov.
Ak by sme najskôr vyrezali jednotlivé časti, menšie odrezané kúsky by mohli prepadnúť medzi podporné lamely pracovnej plochy. Zároveň by mohlo dôjsť k posunutiu materiálu, čo by spôsobilo nepresné umiestnenie gravírovaného motívu.
Vykonaním gravírovania pred rezaním sme zabezpečili, že materiál zostal počas celého procesu na pôvodnom mieste a gravírovaný motív bol umiestnený presne podľa návrhu.
Pri gravírovaní sme použili plexisklo s hrúbkou 3 mm. Výkon lasera sme nastavili na 20 % (minimálny aj maximálny výkon) a rýchlosť pohybu na 250 mm/s.
Na rozdiel od rezania, pri ktorom laser prechádza po obryse jednotlivých tvarov, pri gravírovaní postupuje po jednotlivých riadkoch a postupne vykresľuje celý navrhnutý motív. Laser pri tomto procese pracuje s konštantným výkonom, pretože nie je potrebné prispôsobovať jeho výkon spomaľovaniu v rohoch.
Pri gravírovaní sme ohnisko nastavili priamo na povrch materiálu. Keďže základná vzdialenosť laserovej hlavy od povrchu bola 6 mm, nebolo potrebné vykonávať žiadnu korekciu v osi Z.
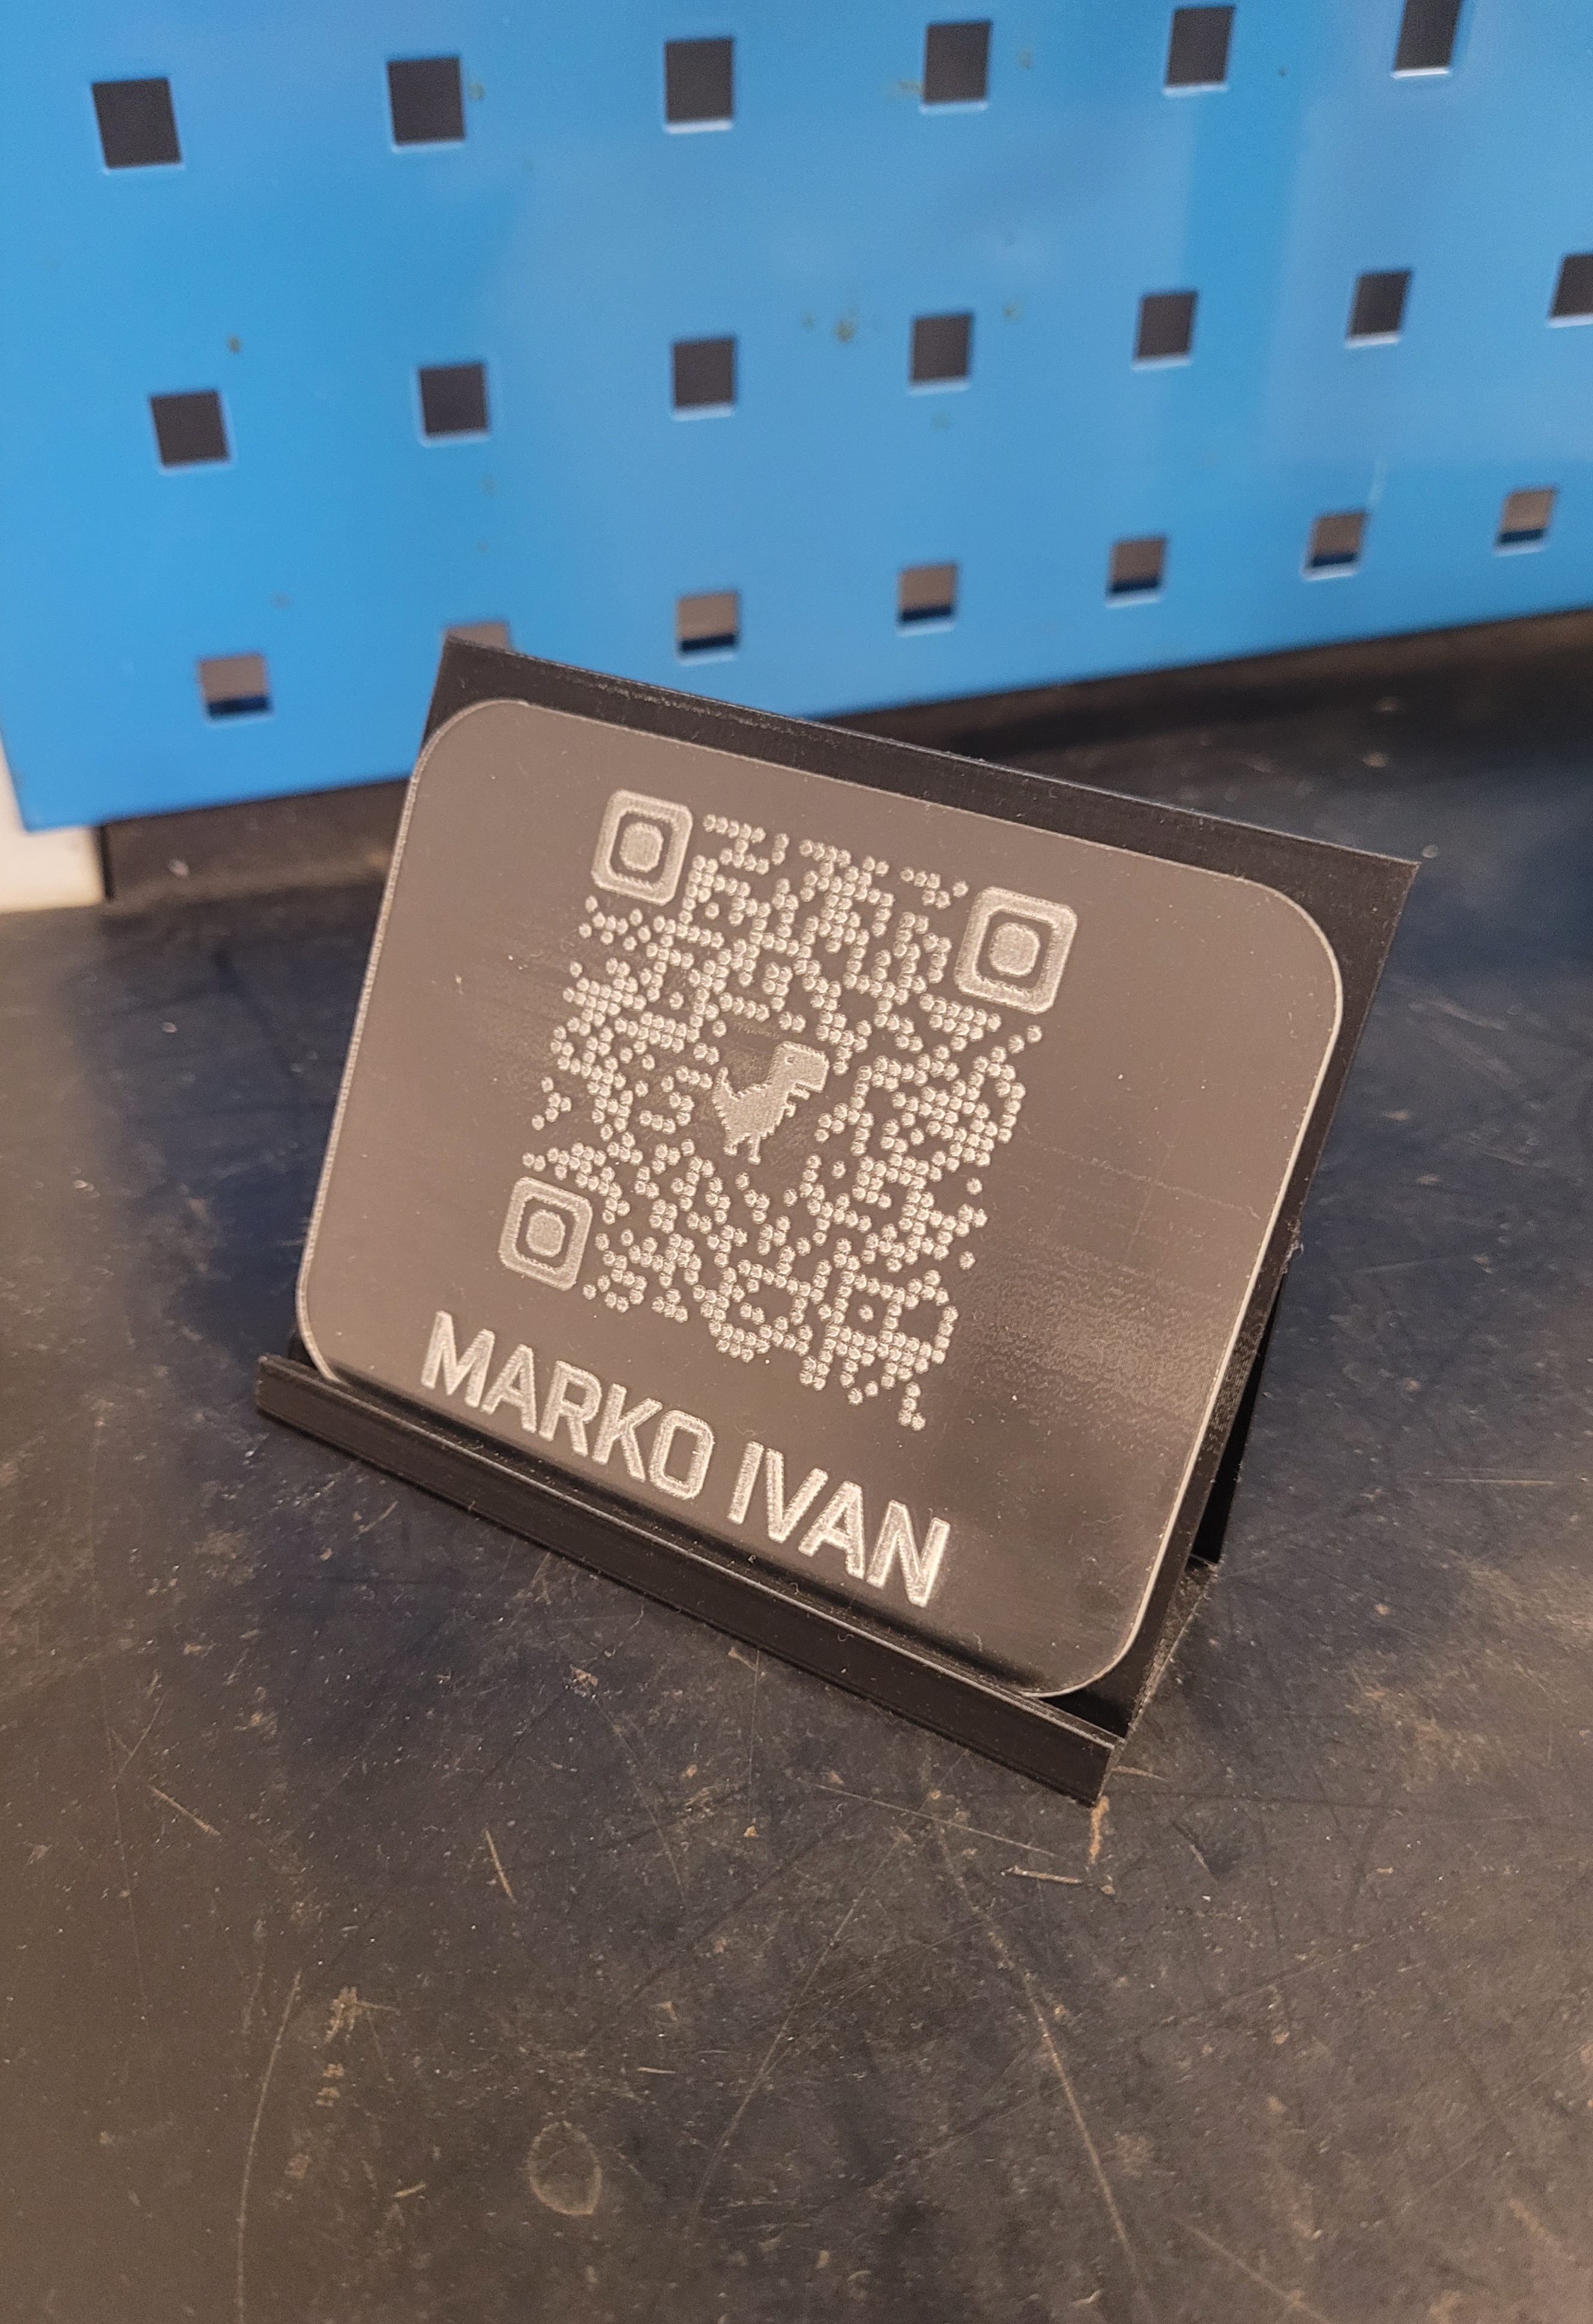
Nižší výkon lasera umožňuje upraviť povrch plexiskla bez jeho úplného prerezania. Takýmto spôsobom sme vytvorili požadovaný grafický motív obsahujúci naše meno a QR kód odkazujúci na webovú stránku projektu.
Po dokončení gravírovania sme pristúpili k laserovému rezaniu plexiskla. Rýchlosť pohybu lasera bola nastavená na približne 25 mm/s, maximálny výkon na 90 % a minimálny výkon na 85 %.
Kombinácia týchto parametrov je dôležitá pre dosiahnutie kvalitného a rovnomerného rezu. Výkon a rýchlosť spolu úzko súvisia – pri vyššej rýchlosti je spravidla potrebný aj vyšší výkon, aby laser dokázal materiál dostatočne prerezať.
Rozdiel medzi maximálnym a minimálnym výkonom súvisí so zmenou rýchlosti pohybu lasera. Pri rezaní rohov musí laser spomaliť, a preto sa znižuje aj jeho výkon. Tým sa predchádza nadmernému tepelnému pôsobeniu na materiál v miestach, kde laser zotrváva dlhšie.
Pri rezaní sme potrebovali nastaviť ohnisko lasera do stredu hrúbky materiálu. Základná vzdialenosť laserovej hlavy od povrchu plexiskla bola 6 mm, pri ktorej sa ohnisko nachádzalo na povrchu materiálu. Keďže hrúbka plexiskla bola 3 mm, posunuli sme laserovú hlavu v osi Z o 1,5 mm bližšie k materiálu. Tým sme dosiahli umiestnenie ohniska približne v strede hrúbky plexiskla.
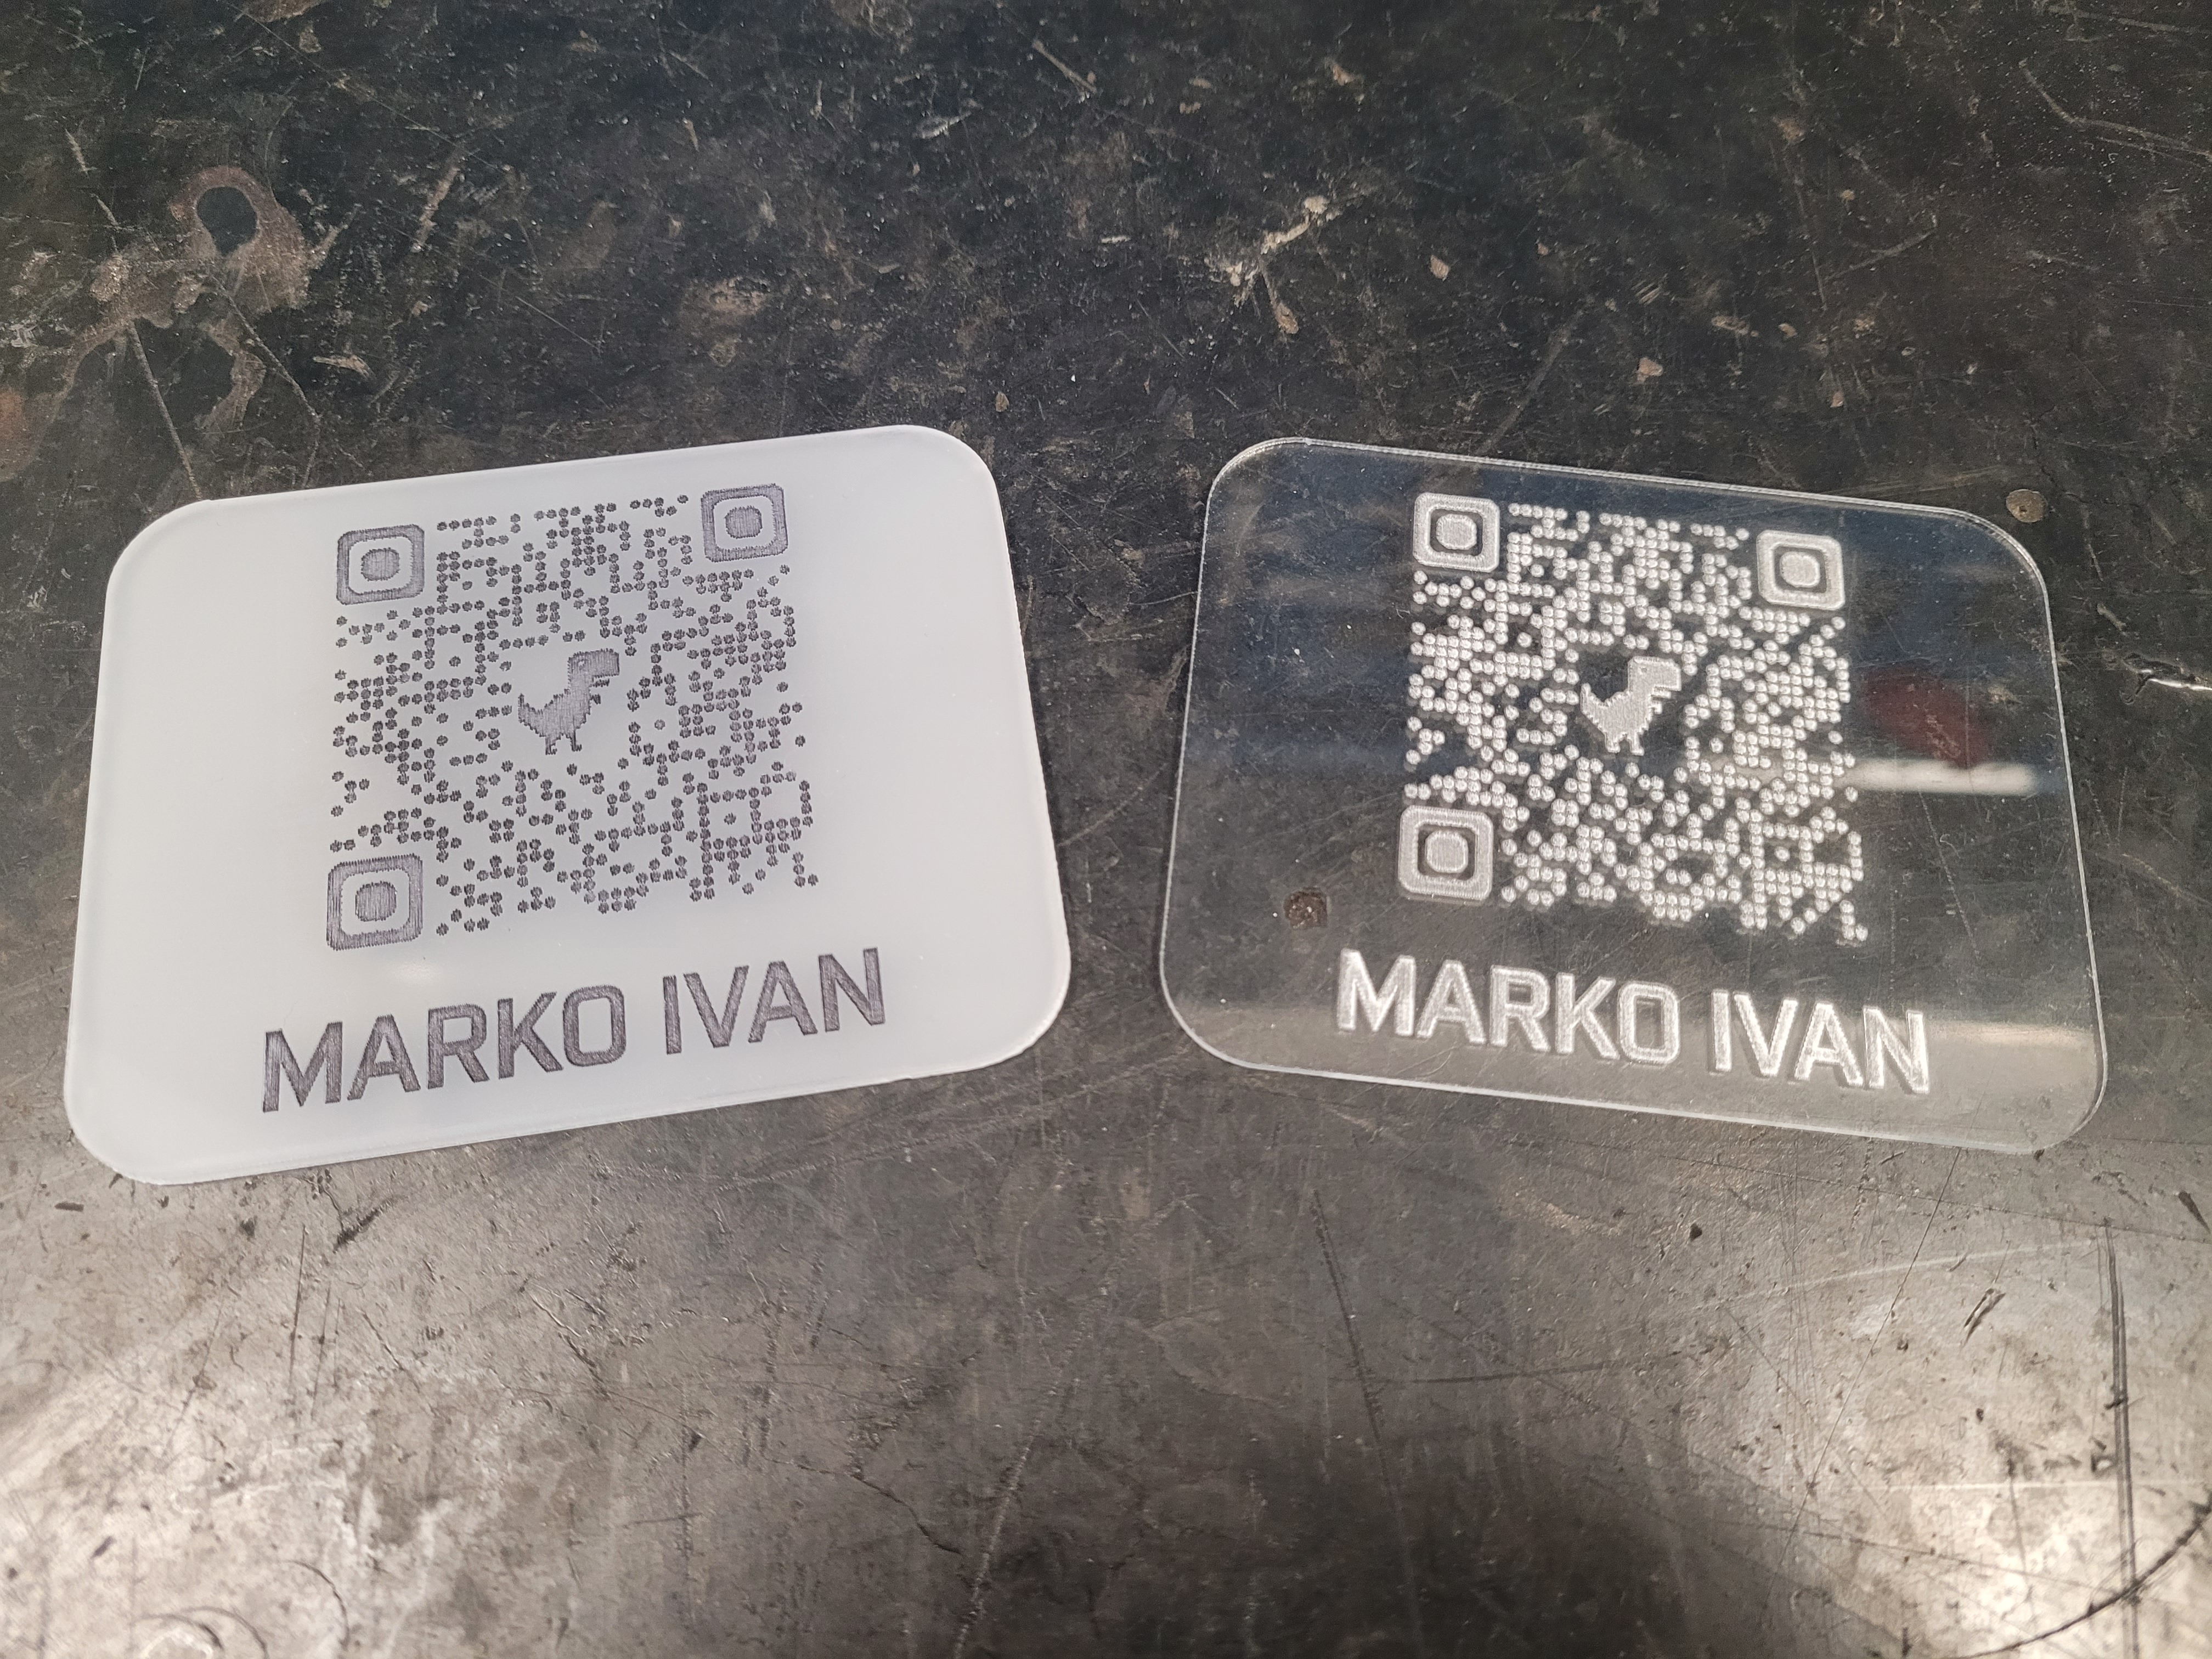
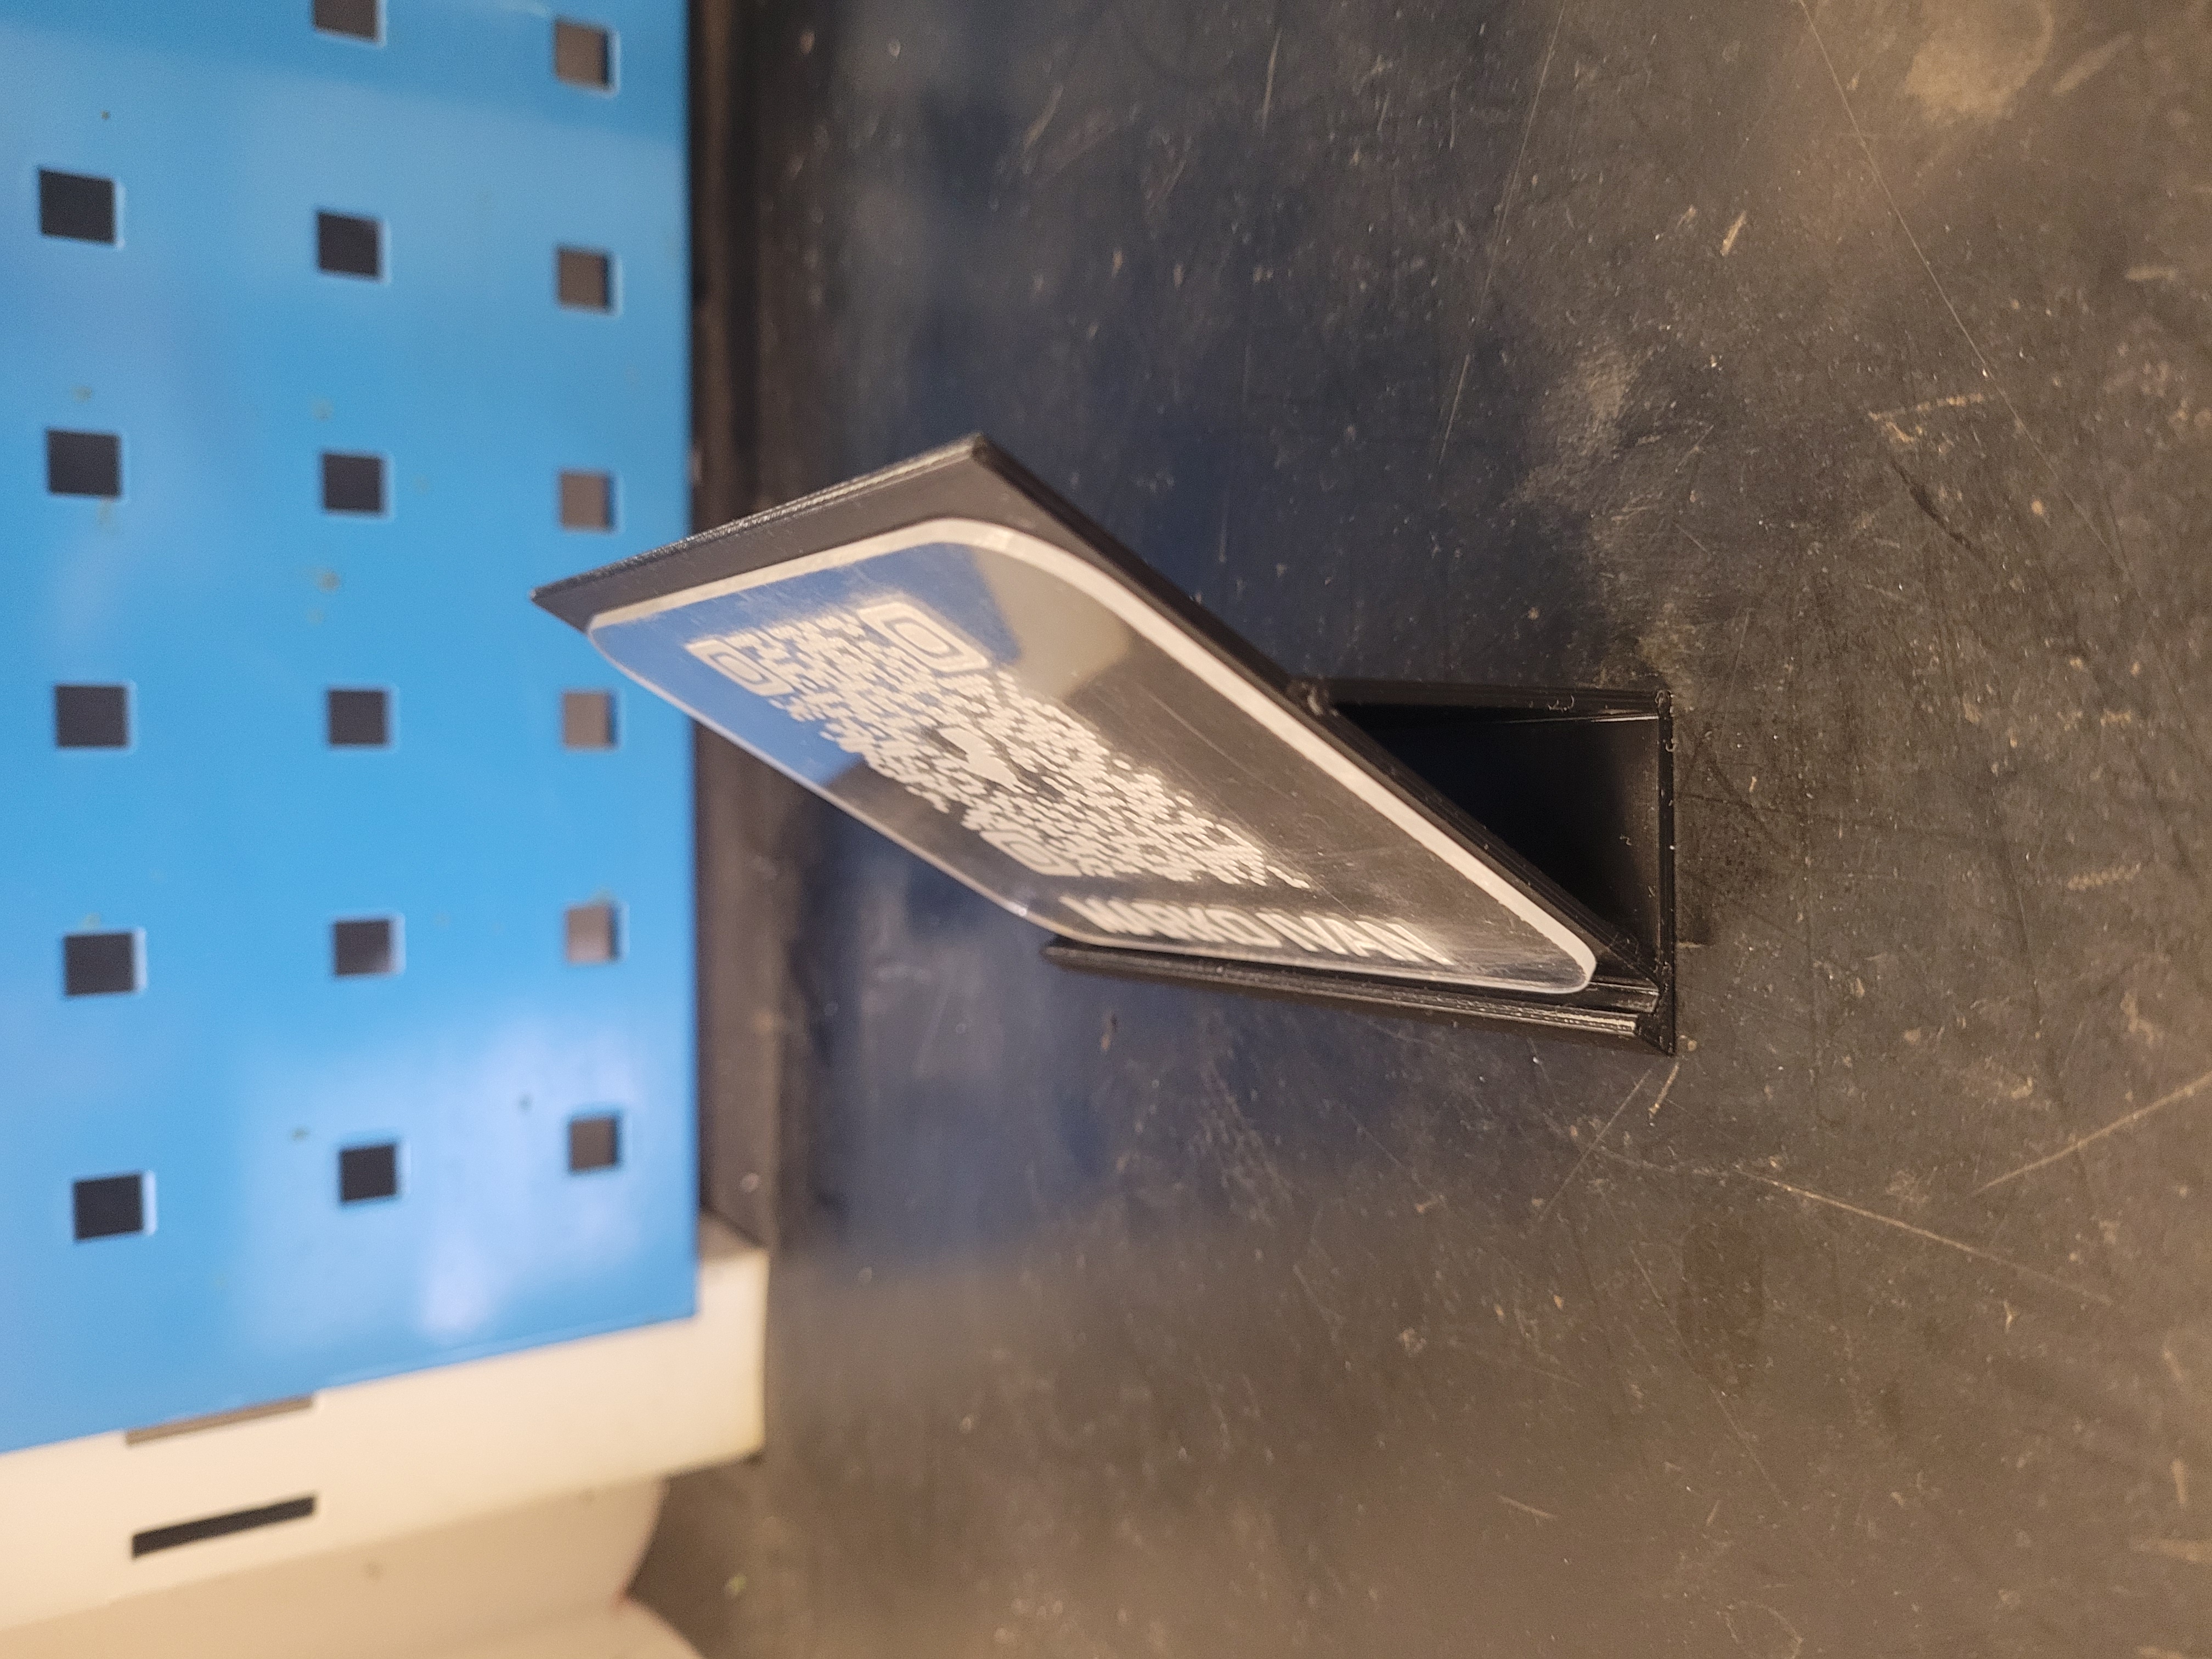
Na zabezpečenie stability plexisklovej dosky sme navrhli a vyrobili samostatný podstavec pomocou 3D tlače. Jeho konštrukcia je prispôsobená hrúbke plexiskla tak, aby bolo možné dosku jednoducho zasunúť do pripraveného otvoru.
Spojenie dosky s podstavcom nevyžaduje použitie skrutiek ani lepidla. Stabilitu zabezpečuje samotný tvar a vzájomné uloženie oboch častí. Podstavec zároveň zabezpečuje naklonenie plexisklovej dosky pod uhlom 30°, vďaka čomu môže výrobok samostatne stáť na rovnom povrchu.